हिन्दी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
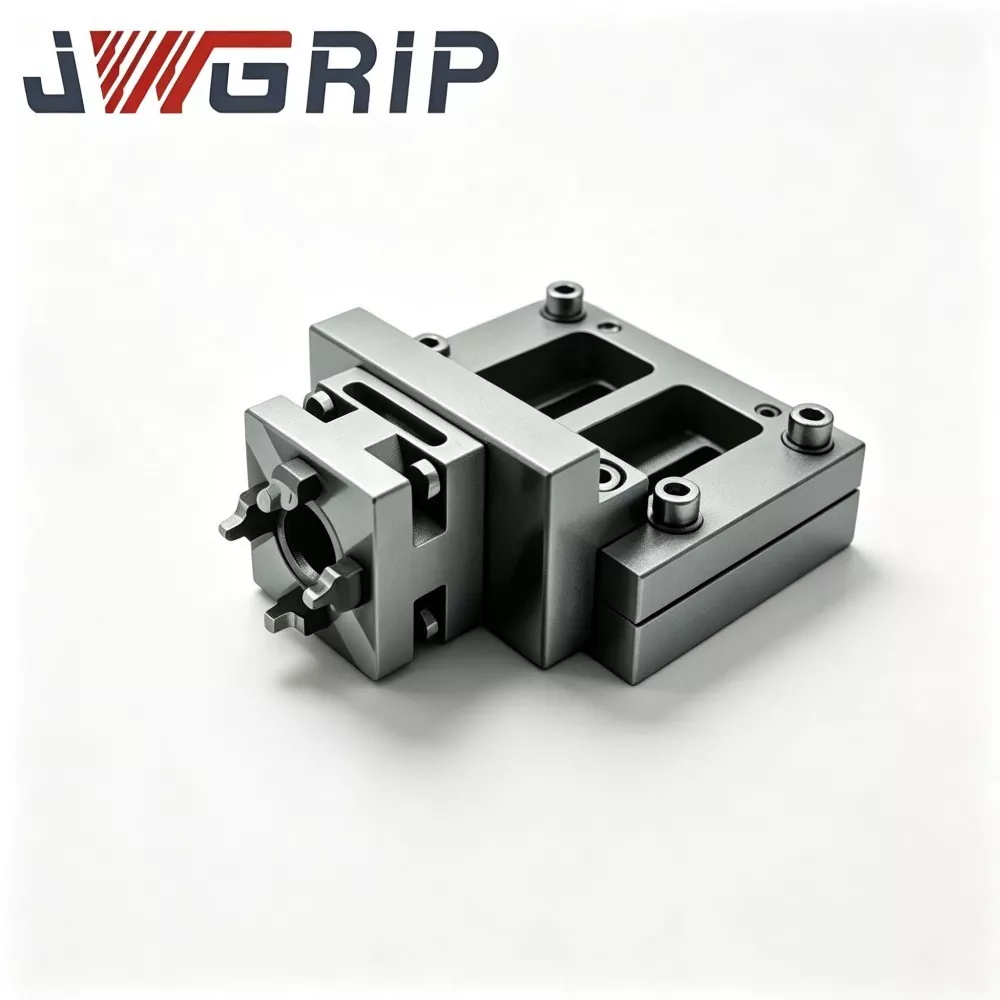
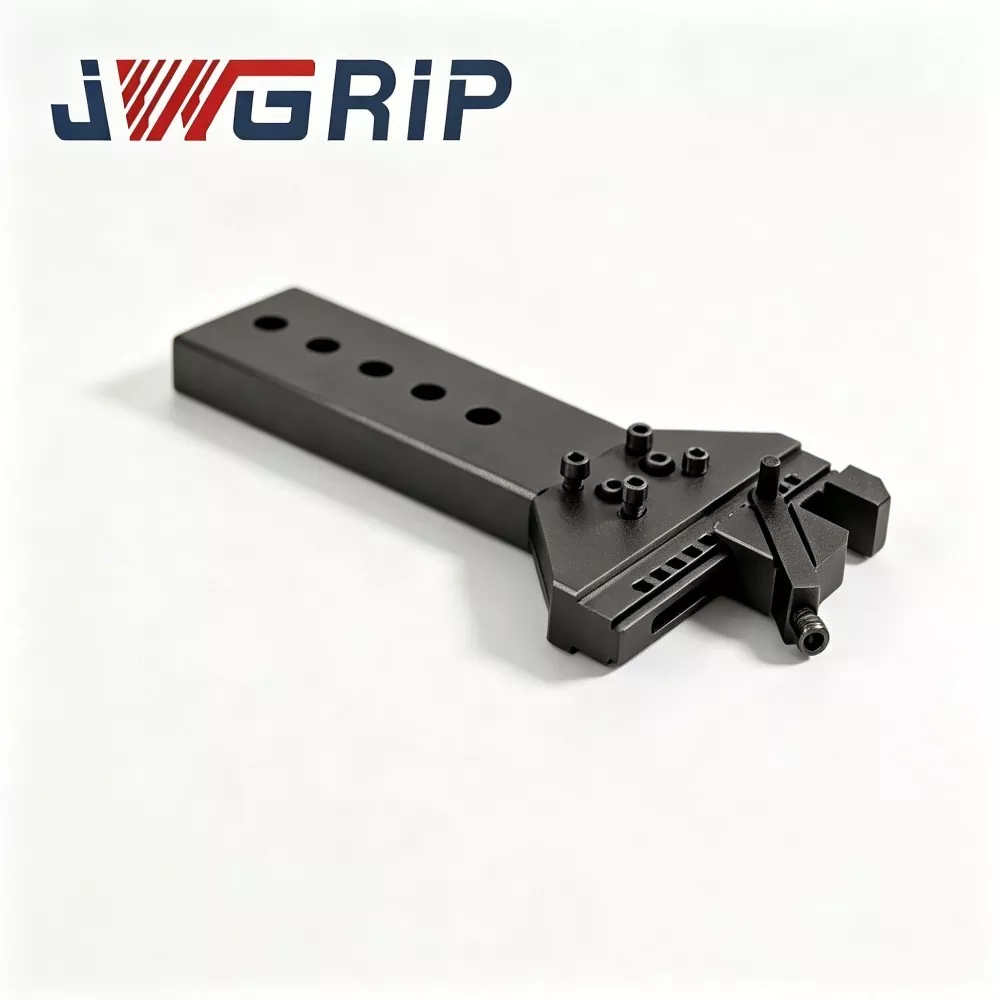
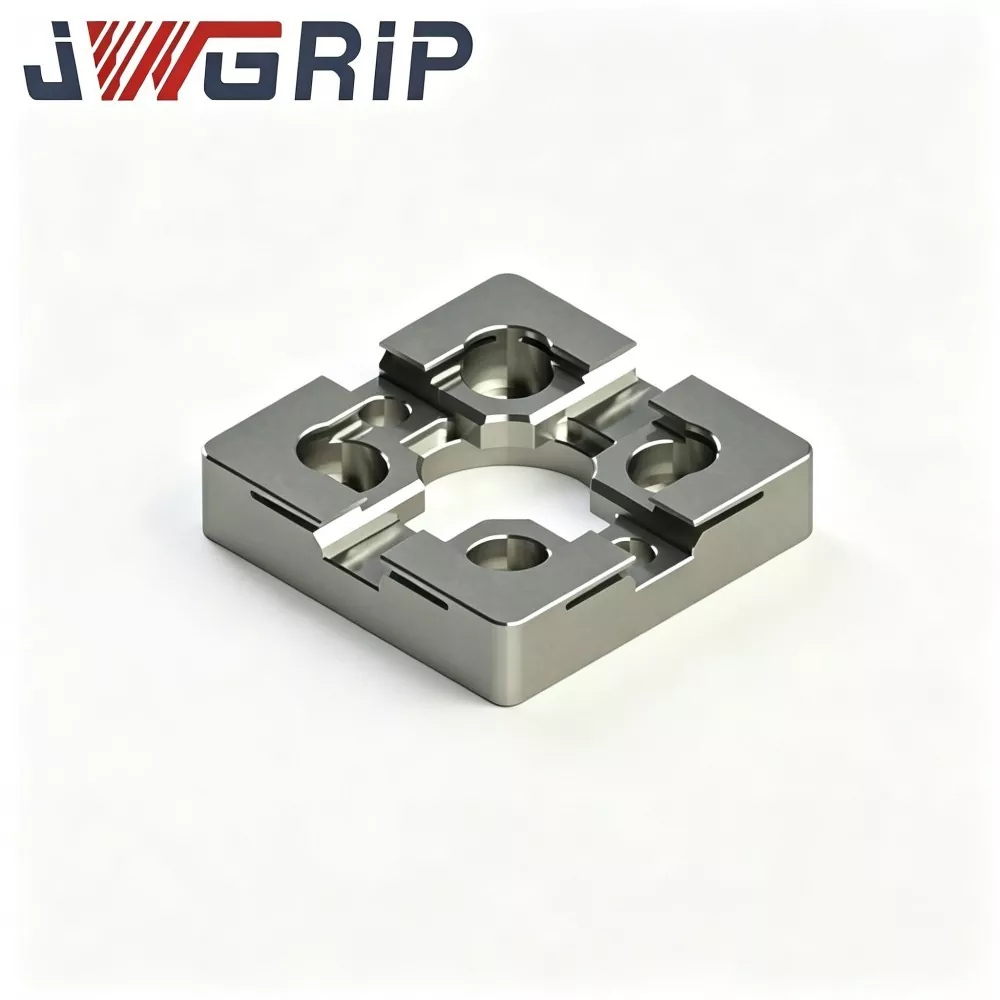
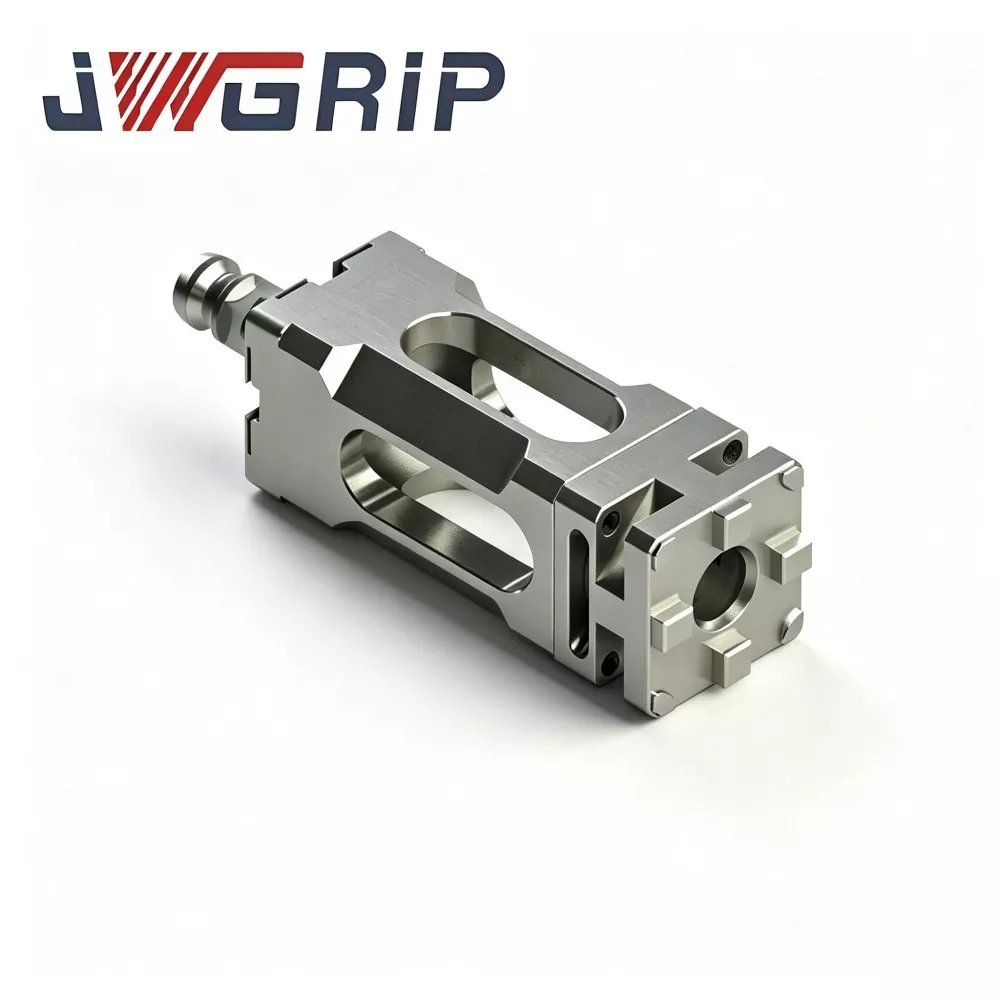
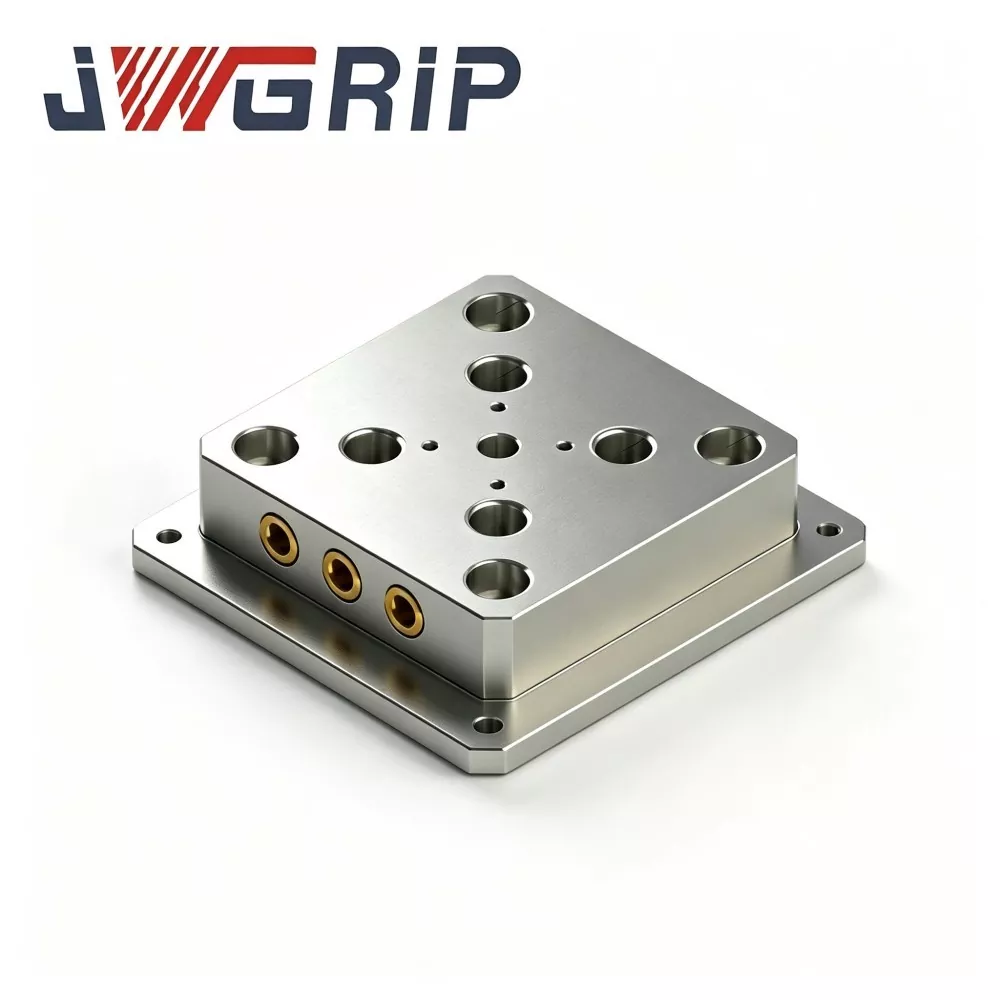
सीएनसी वर्कहोल्डिंग के लिए 52 त्वरित परिवर्तन फिक्स्चर प्लेट
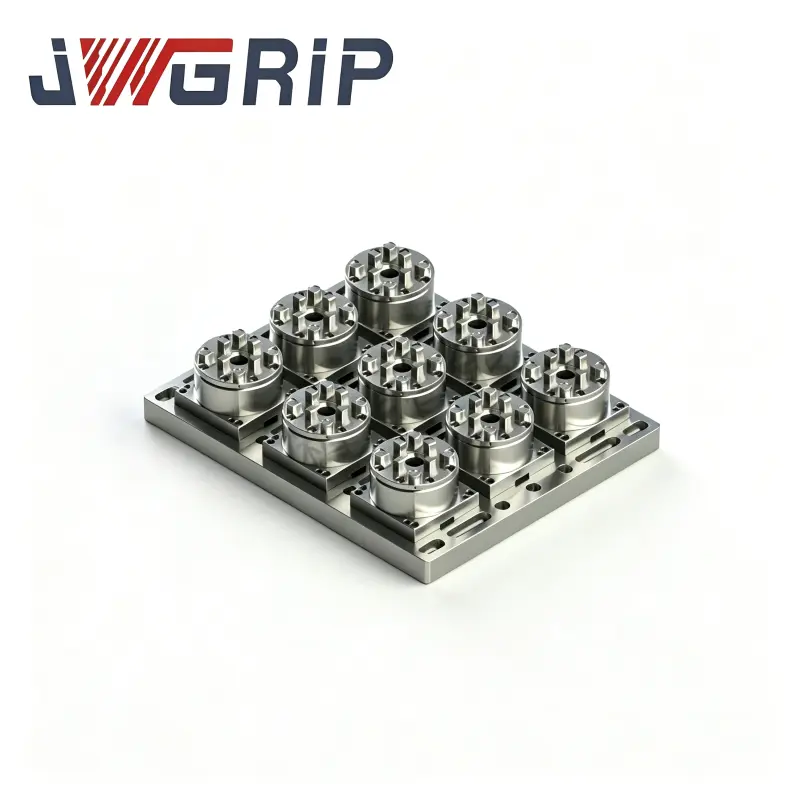
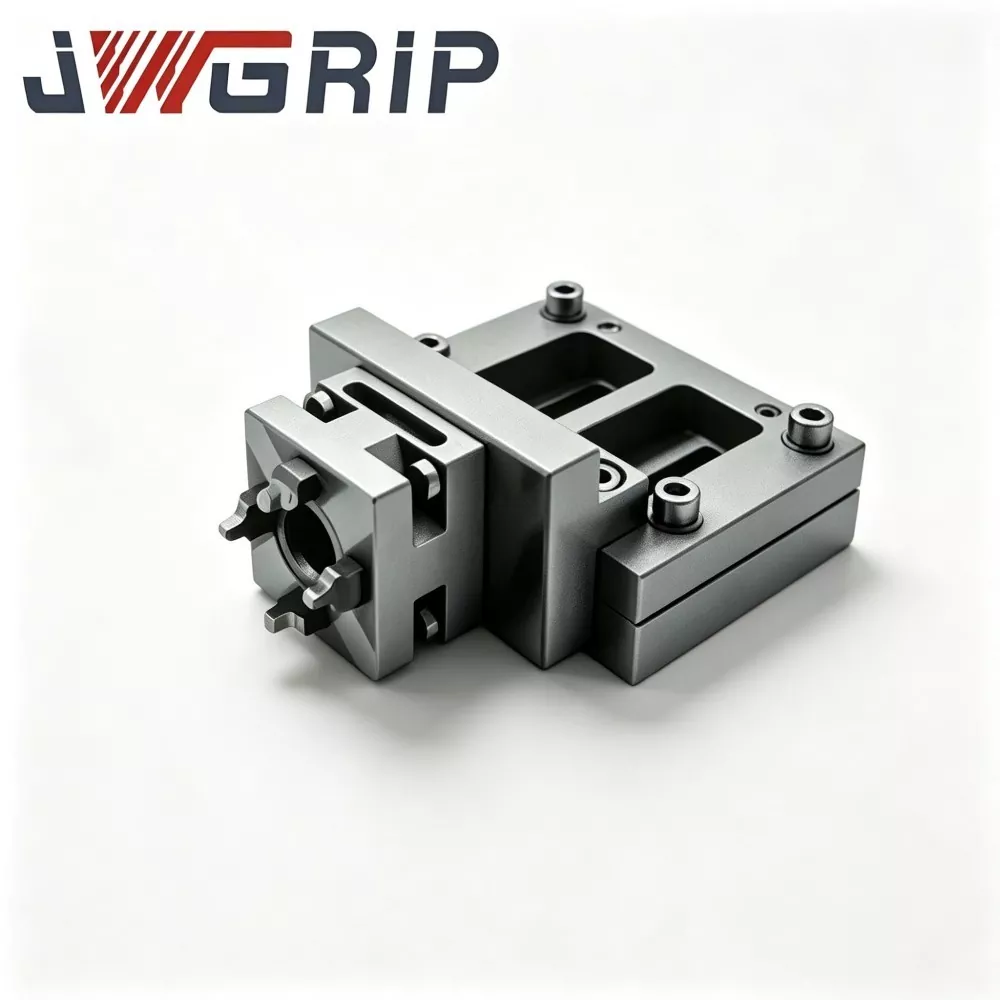
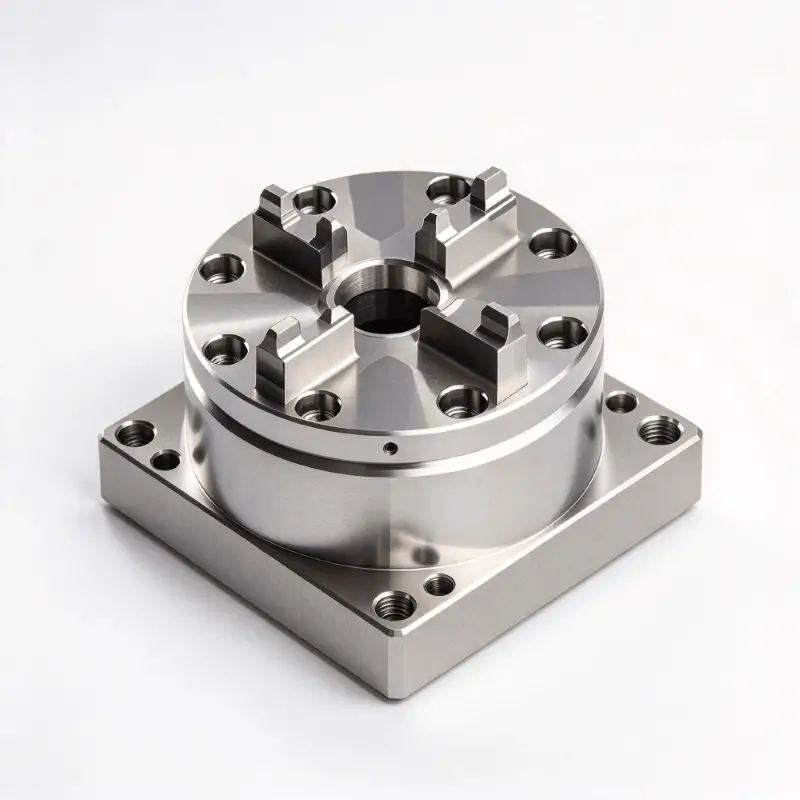
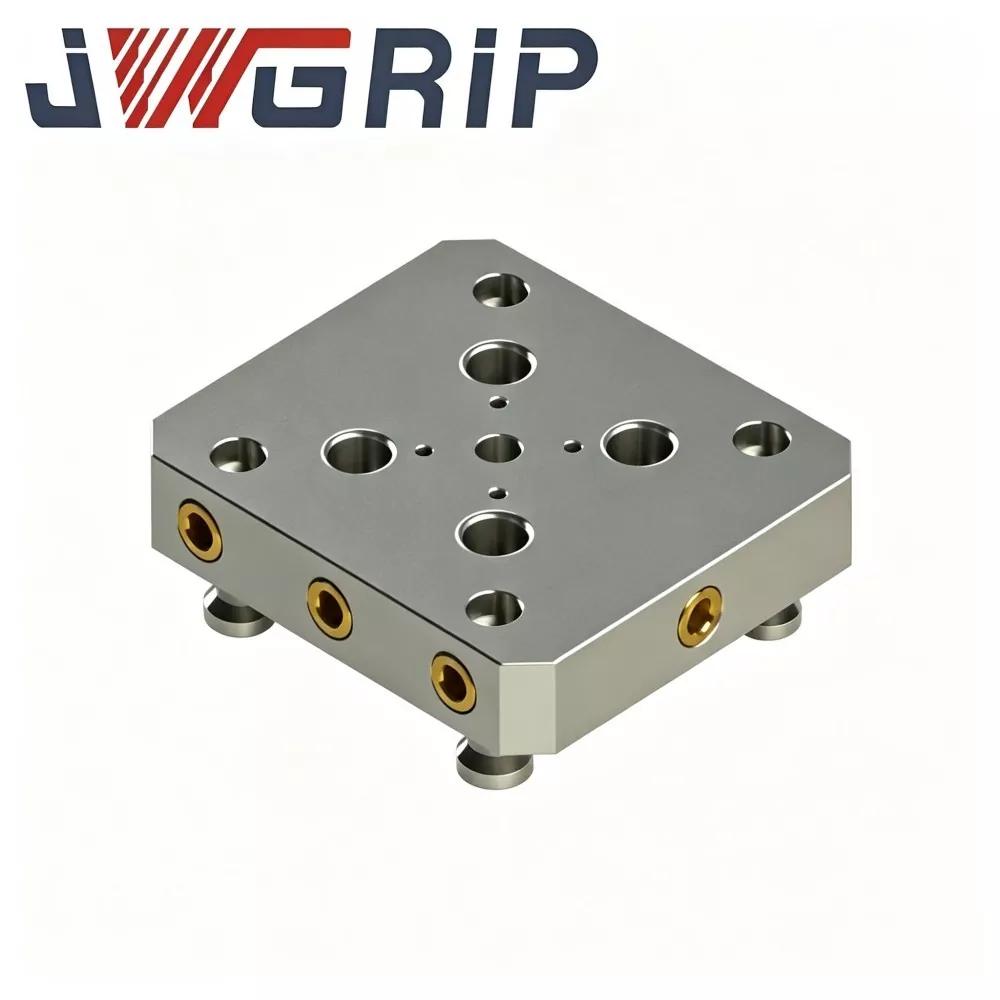
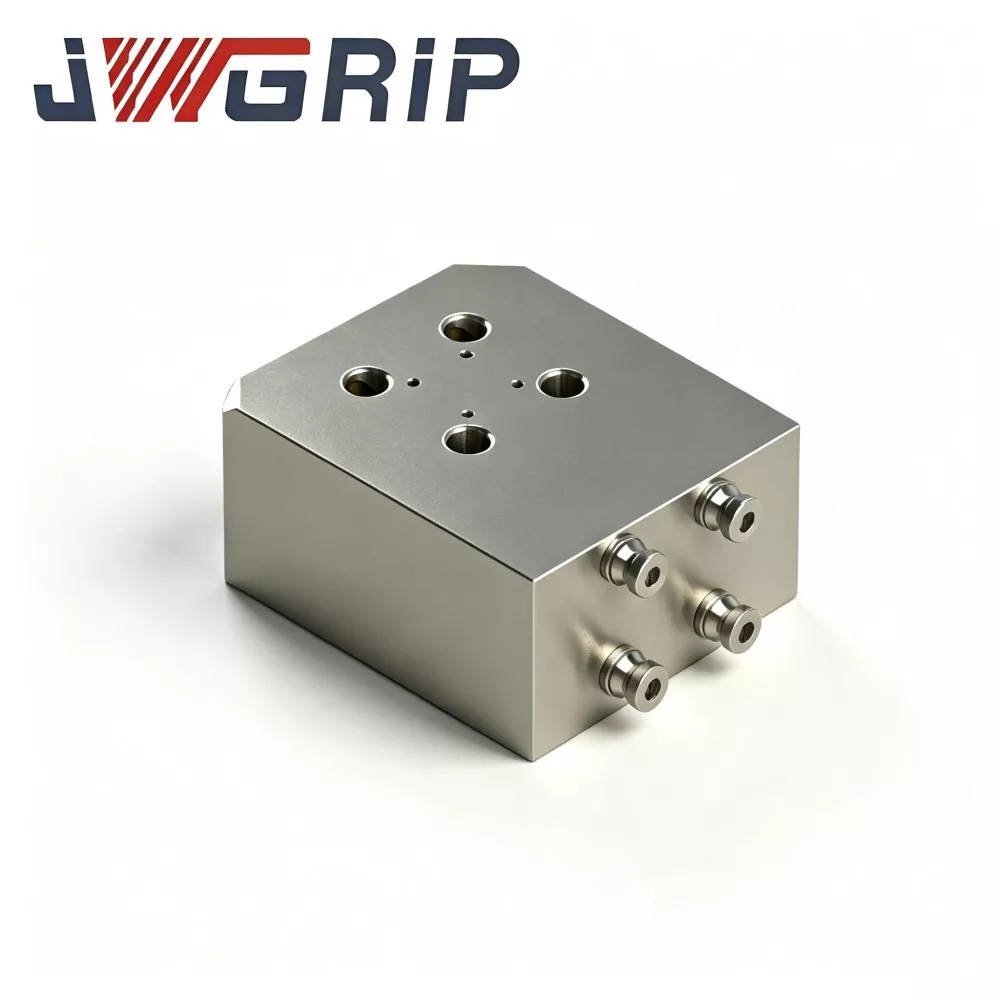
JWGRIP चीन में सीएनसी वर्कहोल्डिंग के लिए फैक्ट्री डायरेक्ट और कस्टमाइज्ड 52 क्विक चेंज फिक्स्चर प्लेट का पेशेवर निर्माता और आपूर्तिकर्ता है। यह एक उच्च-प्रदर्शन एकीकृत ऊपरी टूलींग घटक है जिसे विशेष रूप से सीएनसी वर्कहोल्डिंग में 52-श्रृंखला शून्य-बिंदु पोजिशनिंग सिस्टम के लिए डिज़ाइन और मिलान किया गया है। यह फिक्सचर बियरिंग प्लेटफॉर्म, पुल-स्टड माउंटिंग डेटाम और सहायक वर्कपीस पोजिशनिंग संरचना को एक इकाई में एकीकृत करता है, जिससे बार-बार डेटाम कैलिब्रेशन और बिखरे हुए संक्रमणकालीन टूलींग संयोजनों को खत्म करते हुए बहु-विविधता और चर-बैच सीएनसी मशीनिंग कार्यों के लिए तेजी से फिक्स्चर स्वैपिंग का एहसास होता है।
यह उन्नत 52 क्विक चेंज फिक्स्चर प्लेट वास्तविक लोड ग्रेड के अनुसार चयनित उच्च-घनत्व कास्ट एल्यूमीनियम मिश्र धातु या उच्च-शक्ति स्टील सामग्री को अपनाती है, जिसे यौगिक तनाव-राहत उम्र बढ़ने के उपचार, मल्टी-पास सटीक मिलिंग और अल्ट्रा-सटीक सतह पीसने के माध्यम से संसाधित किया जाता है। सामान्य अनुपचारित मिल्ड फिक्स्चर प्लेटों से अलग, यह आंतरिक अवशिष्ट तनाव को पूरी तरह से मुक्त करता है और उच्च आवृत्ति बैच उत्पादन में दीर्घकालिक वैकल्पिक क्लैंपिंग तनाव के तहत सपाटता विरूपण को प्रभावी ढंग से रोकता है। बार-बार त्वरित-परिवर्तन चक्रों के बाद स्थिर सपाटता और स्थायी डेटाम सटीकता की विशेषता, यह टिकाऊ स्थिरता प्लेट पूरी तरह से सीई औद्योगिक मशीनरी सुरक्षा मानकों का अनुपालन करती है।
प्रत्येक बैच सख्त कच्चे माल की संरचना परीक्षण, बहु-प्रक्रिया सटीक मशीनिंग, समतलता और स्थिति-सहिष्णुता निरीक्षण और सिम्युलेटेड चक्रीय-स्वैप सत्यापन से गुजरता है। सीएनसी वर्कहोल्डिंग के लिए 52 क्विक चेंज फिक्स्चर प्लेट नए सीएनसी वर्कस्टेशन टूलींग कॉन्फ़िगरेशन और उत्पादन लाइनों पर विकृत और डेटाम-बहती पुरानी फिक्स्चर प्लेटों के प्रतिस्थापन के लिए व्यापक रूप से लागू होती है। मानक स्टॉक आपूर्ति और रूपरेखा आकार, छेद लेआउट, सामग्री ग्रेड और सतह एनोडाइजिंग उपचार के अनुकूलित अनुकूलन का समर्थन करते हुए, यह वैश्विक सीएनसी प्रसंस्करण कारखानों, फिक्स्चर इंटीग्रेटर्स और टूलींग इंजीनियरिंग विभागों के लिए स्थिर, उच्च-परिशुद्धता और लचीला त्वरित-परिवर्तन टूलींग समाधान प्रदान करता है।
कार्यात्मक स्थिति निर्धारण
जीरो-पॉइंट फिक्स्चर तकनीक मल्टी-वेरिएंट सीएनसी नौकरियों के लिए फिक्सचर परिवर्तन के समय में भारी कटौती करती है और आधुनिक मल्टी-एक्सिस कार्यशालाओं के लिए मुख्यधारा टूलींग समाधान बन गई है। 52 क्विक चेंज फिक्स्चर प्लेट ऊपरी टूलींग प्लेटफ़ॉर्म है जो 52-श्रृंखला शून्य-बिंदु चक के शीर्ष पर बैठता है; प्लेट के नीचे पहले से लगे पुल स्टड आंतरिक क्लैम्पिंग कोलेट को संलग्न करते हैं, एक बार-बार पोजिशनिंग डेटम पर सेकंड में पूरी प्लेट को चक पर लॉक कर देते हैं।
प्लेट एक साथ तीन प्रमुख कार्य करती है:
1. ऊपरी बियरिंग प्लेटफ़ॉर्म: माउंटिंग विज़, कस्टम फिक्स्चर या डायरेक्ट वर्कपीस क्लैंपिंग के लिए फ्लैट टॉप डेटाम।
2. पुल-स्टड माउंटिंग इंटरफ़ेस: तल पर पूर्व-ड्रिल और टैप किए गए छेद 52 शून्य-बिंदु चक पैटर्न पर पुल स्टड का पता लगाते हैं।
3. सहायक वर्कपीस डेटम: साइड किनारे और डॉवेल-पिन छेद बार-बार लोडिंग के लिए द्वितीयक लोकेटिंग संदर्भ प्रदान करते हैं।
सहनशीलता से बाहर फिक्स्चर प्लेट द्वारा ट्रिगर होने वाली सामान्य विफलता कैस्केड:
1. शीर्ष-सतह समतलता हानि / वारपेज → क्लैंपिंग के तहत डेटाम विचलन
2. पुल-स्टड माउंटिंग-होल स्थिति बहाव → पुल स्टड अब चक कोलेट में आसानी से प्रवेश नहीं करते हैं
3. निचली सतह की टूट-फूट/डेंट का पता लगाना → प्लेट चक पर असमान रूप से बैठती है
4. परिणाम: दोहराव-पोजीशनिंग बहाव, अस्थिर क्लैंपिंग बल, बैच-पार्ट आयाम में उतार-चढ़ाव, छिपे हुए उच्च गति-काटने वाले सुरक्षा जोखिम।
JWGRIP मानक 52 फिक्स्चर प्लेटें मुख्यधारा 52-श्रृंखला शून्य-बिंदु सिस्टम के साथ विनिमेय माउंटिंग पैटर्न रखती हैं। वे नई-बिल्ड वर्कस्टेशन परियोजनाओं और चल रही उत्पादन लाइनों पर डेटाम-बहती पुरानी प्लेटों के ऑन-साइट प्रतिस्थापन दोनों में फिट बैठते हैं। OEM कस्टम संशोधन गैर-मानक रूपरेखा आकार, विशेष ग्रिड होल लेआउट, उच्च लोड रेटिंग और संक्षारण प्रतिरोधी कार्य स्थितियों के लिए उपलब्ध है। वैश्विक ग्राहकों से छोटे-बैच परीक्षण आदेश और बड़ी मात्रा में मिलान आदेश दोनों समर्थित हैं।
संरचना एवं प्रदर्शन
सीएनसी वर्कहोल्डिंग के लिए JWGRIP 52 क्विक चेंज फिक्स्चर प्लेट में पांच कार्यात्मक खंड होते हैं, जिनमें से प्रत्येक बार-बार स्वैप चक्र के दौरान स्थिति सटीकता और भार क्षमता में योगदान देता है:
1. शीर्ष डेटम सतह (वर्कपीस माउंटिंग प्लेन)
अल्ट्रा-प्रिसिजन ग्राउंड फ़्लैट प्लेन, सीधे वीज़, सॉफ्ट जॉज़, कस्टम फिक्स्चर या वर्कपीस को माउंट करने के लिए थ्रेडेड होल (और/या डॉवेल-पिन होल) के एक मानकीकृत ग्रिड के साथ ड्रिल किया गया। निचले डेटाम के विरुद्ध समतलता और समानता समग्र मशीनिंग सटीकता के निर्णायक सूचकांक हैं।
2. नीचे स्थित सतह (चक मेटिंग प्लेन)
सटीक-मशीनीकृत सपाट सतह जो सीधे 52-श्रृंखला शून्य-बिंदु चक संदर्भ चेहरे पर बैठती है। इसकी समतलता और सफाई सीधे तौर पर यह निर्धारित करती है कि प्लेट प्रत्येक स्वैप के बाद आवश्यक सहनशीलता के भीतर दोहराती है या नहीं।
3. पुल-स्टड माउंटिंग छेद (प्लेट के तल पर टैप किए गए छेद)
52 शून्य-बिंदु चक पुल-स्टड पैटर्न से मिलान करने के लिए पूर्व-ड्रिल और टैप किया गया, मिलान किए गए पुल स्टड के साथ उपयोग किया गया। होल-पोजीशन टॉलरेंस 52-सिस्टम पिच का सख्ती से पालन करता है; पुल स्टड को नीचे से पिरोया जाता है और निर्दिष्ट टॉर्क पर लॉक किया जाता है।
4. साइड डेटम किनारे / परिधीय संदर्भ चेहरे
प्रिसिजन-मिल्ड साइड किनारे प्लेट को पैलेट पर लोड करने या सेटअप के दौरान किनारे खोजने के लिए परिधीय संरेखण संदर्भ प्रदान करते हैं; कुछ संस्करणों में द्वितीयक स्थान के लिए कठोर डॉवेल-पिन छेद शामिल हैं।
5. कठोरता संरचना (सामग्री पर निर्भर)
कास्ट-एल्यूमीनियम संस्करण कठोरता खोए बिना वजन कम करने के लिए रिब्ड वेब संरचना को अपनाते हैं; स्टील संस्करण हेवी-ड्यूटी कटिंग के लिए ठोस या पॉकेटेड डिज़ाइन का उपयोग करते हैं। दोनों डिज़ाइन लंबे समय तक सपाटपन के बहाव का विरोध करने के लिए तनाव-राहत उम्र बढ़ने से गुजरते हैं।
कई कम लागत वाले बाजार विकल्प तनाव से राहत के बिना केवल कच्ची मिल्ड प्लेटें हैं। स्थापना के बाद आंतरिक अवशिष्ट तनाव धीरे-धीरे निकलता है, जिससे हफ्तों तक समतलता बनी रहती है और बार-बार पुन: अंशांकन होता है। JWGRIP कास्ट प्लेट्स फिनिश मशीनिंग से पहले कंपाउंड स्ट्रेस-रिलीफ एजिंग से गुजरती हैं, इसलिए हजारों स्वैप चक्रों के बाद समतलता स्थिर रहती है। जब आउटलाइन आकार, ग्रिड लेआउट या लोड रेटिंग मानक विशिष्टताओं से भिन्न होती है, तो ओईएम सेवा आयाम, सामग्री ग्रेड और सतह के उपचार को फिर से समायोजित कर सकती है।
गुणवत्ता-नियंत्रण वर्कफ़्लो
माल कारखाने से निकलने से पहले प्रत्येक उत्पादन बैच क्रमिक निरीक्षण चरणों से गुजरता है। गैर-अनुरूपता वाली प्लेटों को अस्वीकार कर दिया जाता है और कभी भी तैयार माल सूची में प्रवेश नहीं किया जाता है।
1. एल्यूमीनियम-मिश्र धातु या स्टील ग्रेड अनुपालन को सत्यापित करने के लिए कच्चे माल का वर्णक्रमीय / संरचना विश्लेषण।
2. कास्टिंग या फोर्जिंग ब्लैंक फॉर्मिंग, साथ ही आंतरिक दोषों के लिए गैर-विनाशकारी निरीक्षण।
3. अवशिष्ट तनाव को दूर करने के लिए यौगिक तनाव-राहत उम्र बढ़ने वाला ताप उपचार।
4. अधिशेष स्टॉक को हटाने के लिए दोनों तरफ रफ मिलिंग।
5. ग्रिड होल, पुल-स्टड टैप होल और साइड डेटम किनारों की सेमी-फिनिश मिलिंग।
6. शीर्ष डेटम प्लेन और बॉटम लोकेटिंग प्लेन की सतह को पीसना समाप्त करें।
7. सटीक निरीक्षण: समतलता, समानता, छेद-स्थिति सहिष्णुता, थ्रेड-गेज जांच।
8. रेटेड लोड के तहत नमूनाकरण सिम्युलेटेड चक्रीय स्वैप-एंड-क्लैंप सत्यापन।
दोष-समस्या निवारण तालिका
|
दोष घटना |
संभावित मूल-कारण |
अनुशंसित समाधान |
|
स्वैप के बाद प्लेट रिपीट-पोजिशनिंग ड्रिफ्ट |
नीचे स्थित सतह विकृत/डेंटेड; पुल-स्टड छेद की स्थिति बदल गई; चक कोलेट पहनना |
प्लेट की समतलता और डेटाम सतह का निरीक्षण करें; पुल-स्टड पैटर्न की जाँच करें; चक कोलेट की सेवा करें या बदलें |
|
पुल स्टड चक कोलेट में सुचारू रूप से प्रवेश नहीं कर सकते |
टैप-होल स्थिति बहाव; मुड़े हुए या बड़े आकार के पुल स्टड; छिद्रों में चिप्स |
छेद-स्थिति सहिष्णुता सत्यापित करें; पुल स्टड का निरीक्षण करें; बैठने से पहले सभी छिद्रों को साफ करें |
|
प्लेट चटकती है/चक पर असमान रूप से बैठती है |
नीचे और चक के बीच फंसे चिप्स; विकृत निचला तल; घर की सफाई गायब है |
पूरी तरह से साफ चक संदर्भ चेहरा और प्लेट नीचे; यदि समतलता विफल हो जाए तो प्लेट को दोबारा पीसें या बदल दें |
|
स्पष्ट काटने वाला कंपन या बकबक |
प्लेट पूरी तरह से नहीं बैठी; असमान पुल-स्टड टॉर्क; प्लेट अपने सामग्री ग्रेड के लिए अतिभारित है |
सभी पुल स्टडों को समान रूप से पुनः बैठाएँ और पुनः टॉर्क करें; लोड रेटिंग बनाम कटिंग पैरामीटर की पुष्टि करें |
स्थापना विशिष्टता
1. 52-श्रृंखला शून्य-बिंदु चक संदर्भ चेहरे और प्लेट के निचले हिस्से की सतह को अच्छी तरह से साफ करें; बैठने से पहले सभी चिप्स, शीतलक अवशेष और गड़गड़ाहट हटा दें।
2. आधिकारिक अनुशंसित कसने वाले टॉर्क के लिए प्लेट के निचले छेद में थ्रेड मैचिंग पुल स्टड; ओवर-टॉर्क टैप किए गए छेद और प्लेट डेटाम को विकृत कर देता है, अंडर-टॉर्क कटिंग कंपन के तहत ढीलापन का कारण बनता है।
3. प्लेट को चक पर सीधा नीचे करें; सुनिश्चित करें कि सभी पुल स्टड बिना किसी दबाव के कोलेट में प्रवेश करें। क्लैम्पिंग क्रियान्वित करें, फिर सत्यापित करें कि प्लेट बिना हिले-डुले पूरी तरह से सपाट है।
4. प्लेट के निचले हिस्से और चक के रेफरेंस फेस के बीच कभी भी शिम, कागज या चिपकने वाला पदार्थ न रखें; कोई भी सैंडविच परत दोहराने की सटीकता को नष्ट कर देती है।
5. बड़े पैमाने पर उत्पादन के दौरान, नियमित रूप से ऊपरी सतह की समतलता और डेटाम किनारों की जांच करें; जब प्लेट का सपाटपन सहनशीलता से बाहर हो जाए या सतह की सतहों पर खरोंच/घिसाव दिखाई दे तो उसे बदल दें या फिर से पीस लें।
6. OEM कस्टम प्लेटों के लिए, रूपरेखा आयाम, ग्रिड होल लेआउट, पुल-स्टड होल स्थिति और डेटम फ़्लैटनेस के संबंध में ड्राइंग आवश्यकताओं का सख्ती से पालन करें।
पैकेजिंग एवं शिपमेंट
JWGRIP 52 क्विक चेंज फिक्स्चर प्लेट्स - मानक स्टॉक वाले SKU तेजी से वैश्विक ऑर्डर प्रेषण का समर्थन करते हैं।
प्रत्येक प्लेट को पैकिंग से पहले जमीन के सतह पर स्वतंत्र जंग-रोधी/संक्षारण-रोधी सुरक्षा और सतह-सुरक्षात्मक फिल्म मिलती है।
छोटे-छोटे ऑर्डर: जंग-रोधी बैग और हेवी-ड्यूटी कार्टन, किनारे-कोने की सुरक्षा के साथ।
थोक निर्यात आदेश: अलग-अलग पैडिंग के साथ धूमन-मुक्त शॉक-प्रतिरोधी ठोस-लकड़ी का टोकरा, लंबी दूरी की समुद्री-भूमि रसद के दौरान डेटाम-सतह खरोंच और विरूपण को रोकता है।
OEM कस्टम-संशोधित ऑर्डर पारस्परिक रूप से पुष्टि किए गए लीड समय का पालन करते हैं।
बैच निरीक्षण डेटाशीट और फ़्लैटनेस/आयाम परीक्षण रिकॉर्ड प्रत्येक शिपमेंट पैकेज के भीतर संलग्न हैं।
बिक्री उपरांत सहायता सेवाएँ
1. वारंटी शर्तें: सही स्थापना, मिलान किए गए पुल-स्टड चयन और रेटेड कार्य स्थितियों के तहत, गैर-उपभोज्य प्लेट मुख्य बॉडी पर 1 साल की वारंटी मिलती है। ओवरलोड कटिंग, अनुचित क्लैम्पिंग टॉर्क, चिप-प्रेरित डेटम सतहों के घर्षण, मानव निर्मित प्रभाव और आउट-ऑफ-स्पेक रासायनिक जंग के कारण होने वाली क्षति को वारंटी दायरे से बाहर रखा गया है।
2. स्थापना और दोष विश्लेषण के लिए दूरस्थ ऑनलाइन तकनीकी मार्गदर्शन। वैश्विक ग्राहक ईमेल द्वारा तकनीकी पूछताछ भेज सकते हैं; इंजीनियर 24 कार्य घंटों के भीतर जवाब देते हैं।
3. प्रत्येक क्रय आदेश के लिए पूर्ण-सेट आयाम चित्र और सामग्री-प्रदर्शन दस्तावेज़ प्रदान किए जाते हैं।
4. OEM मांगों के लिए इंजीनियरिंग-स्तरीय तकनीकी परामर्श: रूपरेखा-आकार समायोजन, ग्रिड-होल लेआउट संशोधन, सामग्री-ग्रेड अपग्रेड, विशेष एनोडाइजिंग / सतह-उपचार विकल्प।
5. बार-बार ऑर्डर के लिए मानक और कस्टम-स्पेक फिक्स्चर प्लेटों दोनों के लिए स्थिर स्पेयर-पार्ट बैच आपूर्ति।
खरीद एवं तकनीकी मूल्यांकन
मूल मूल्य: यौगिक तनाव-राहत उम्र बढ़ने कास्टिंग / फोर्जिंग, अल्ट्रा-सटीक डबल-पक्षीय पीसने, सख्त मल्टी-चरण इन-हाउस गुणवत्ता नियंत्रण, मुख्यधारा 52-श्रृंखला शून्य-बिंदु सिस्टम के साथ विनिमेय छेद पैटर्न, लचीला OEM आकार / सामग्री / सतह-उपचार अनुकूलन।
सीएनसी वर्कहोल्डिंग के लिए 52 क्विक चेंज फिक्स्चर प्लेट शून्य-पॉइंट फिक्स्चर सिस्टम की विशिष्ट ऊपरी-टूलिंग बाधाओं को हल करती है: शीर्ष-सतह समतलता बहाव, पुल-स्टड होल स्थिति शिफ्ट, निचला डेटम वॉरपेज, और कच्चे-मिल्ड अनुपचारित प्लेटों की कम सेवा जीवन।
मूल्यांकन अनुस्मारक:
1. खरीदारी ऑर्डर देने से पहले शून्य-बिंदु-प्रणाली विनिर्देश के मिलान की पुष्टि करें और पुल-स्टड होल-पैटर्न संगतता को सत्यापित करें।
2. आवश्यक रूपरेखा आकार, ग्रिड होल लेआउट, वास्तविक अधिकतम कटिंग लोड और कार्यशाला परिवेश की स्थिति (सामान्य / उच्च-संक्षारण) स्पष्ट करें, और तदनुसार कास्ट-एल्यूमीनियम लाइट संस्करण या स्टील कठोर संस्करण चुनें।
3. स्टॉक-मानक आइटम कम डिलीवरी लीड समय का आनंद लेते हैं; विशेष रूपरेखा, छेद लेआउट या सतह-उपचार आवश्यकताओं के लिए OEM कस्टम-इंजीनियरिंग का चयन करें।
JWGRIP से फ़ैक्टरी-प्रत्यक्ष। मोल्ड, ऑटो-पार्ट्स और सामान्य-परिशुद्धता-मशीनिंग 3-अक्ष / 5-अक्ष 52-श्रृंखला शून्य-बिंदु स्थिरता सेट के लिए पसंदीदा ऊपरी टूलींग प्लेट।
अक्सर पूछे जाने वाले प्रश्न
Q1: क्या मानक 52 फिक्स्चर प्लेटें सीधे अन्य-ब्रांड 52-श्रृंखला शून्य-बिंदु चक से मेल खा सकती हैं?
मानक संस्करण केवल 52-श्रृंखला शून्य-बिंदु प्रणालियों के साथ विनिमेय हैं जिनमें पूरी तरह से मेल खाने वाले पुल-स्टड होल पैटर्न और डेटम इंटरफ़ेस होते हैं। यदि पैटर्न भिन्न है, तो एक OEM-अनुकूलित प्लेट अपनाई जाएगी।
Q2: कौन से संकेत दर्शाते हैं कि फिक्स्चर प्लेट को बदलने या फिर से पीसने की आवश्यकता है?
एक बार जब ऊपरी सतह की समतलता सहनशीलता से बाहर हो जाए, निचली सतह पर डेंट/वॉरपेज दिखाई दे, या चक और प्लेट की पूरी तरह से सफाई के बाद दोहराई जाने वाली स्थिति को बहाल नहीं किया जा सके, तो बदलें या दोबारा पीसें।
Q3: क्या ऊंचाई समायोजित करने के लिए शिम या कागज को प्लेट के नीचे रखा जा सकता है?
नहीं, प्लेट के निचले हिस्से और चक संदर्भ चेहरे के बीच कोई भी सैंडविच परत दोहराव सटीकता को नष्ट कर देती है। ऊंचाई का समायोजन प्लेट डेटम की सटीक ग्राइंडिंग द्वारा ही किया जाना चाहिए।
Q4: कास्ट-एल्यूमीनियम प्लेट या स्टील प्लेट - किसे चुनना है?
कास्ट एल्युमीनियम हल्का है, स्वैप करने में तेज़ है और हल्के से मध्यम कटिंग के लिए उपयुक्त है; स्टील (या कच्चा लोहा) संस्करण हेवी-ड्यूटी मोल्ड और डाई कटिंग के लिए उच्च कठोरता और समतलता बनाए रखने की पेशकश करते हैं। अपने कटिंग लोड और मशीन की गतिशील आवश्यकताओं के अनुसार चुनें।
जांच भेजें
संपर्क सूचना
-
पता
नंबर 44, डेनिंग एंटरप्रेन्योरशिप रोड, हुमेन टाउन, डोंगगुआन सिटी, गुआंग्डोंग प्रांत, चीन
-
टेलीफोन
-
ईमेल
JWGRIP को पूछताछ भेजने के लिए आपका स्वागत है। हमारी पेशेवर तकनीकी और बिक्री टीम निःशुल्क फिक्स्चर चयन, अनुकूलित समाधान डिज़ाइन और सटीक उद्धरण प्रदान करेगी।

समाचार अनुशंसाएँ