हिन्दी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
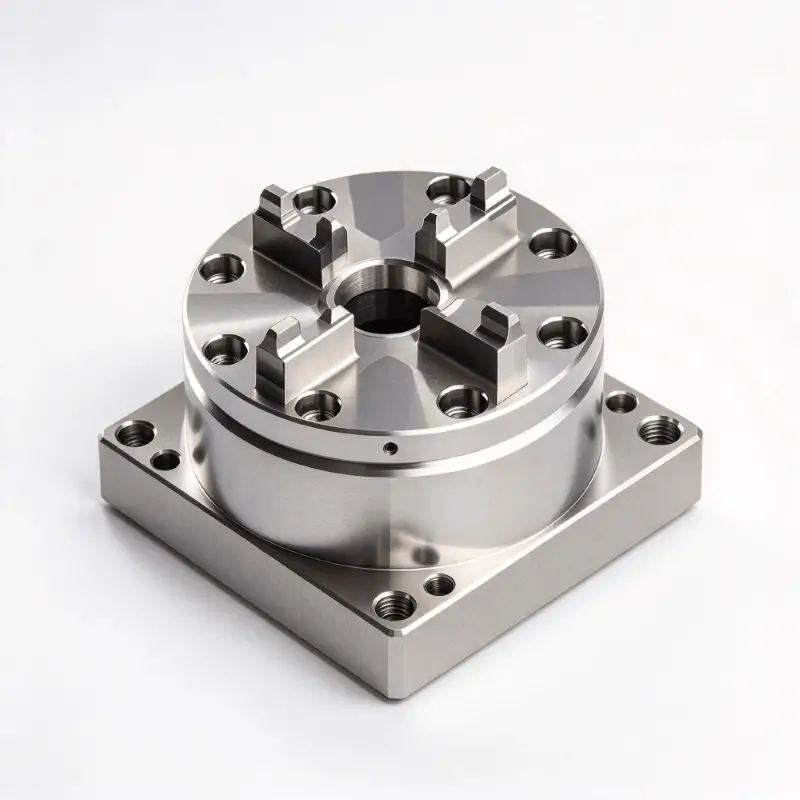
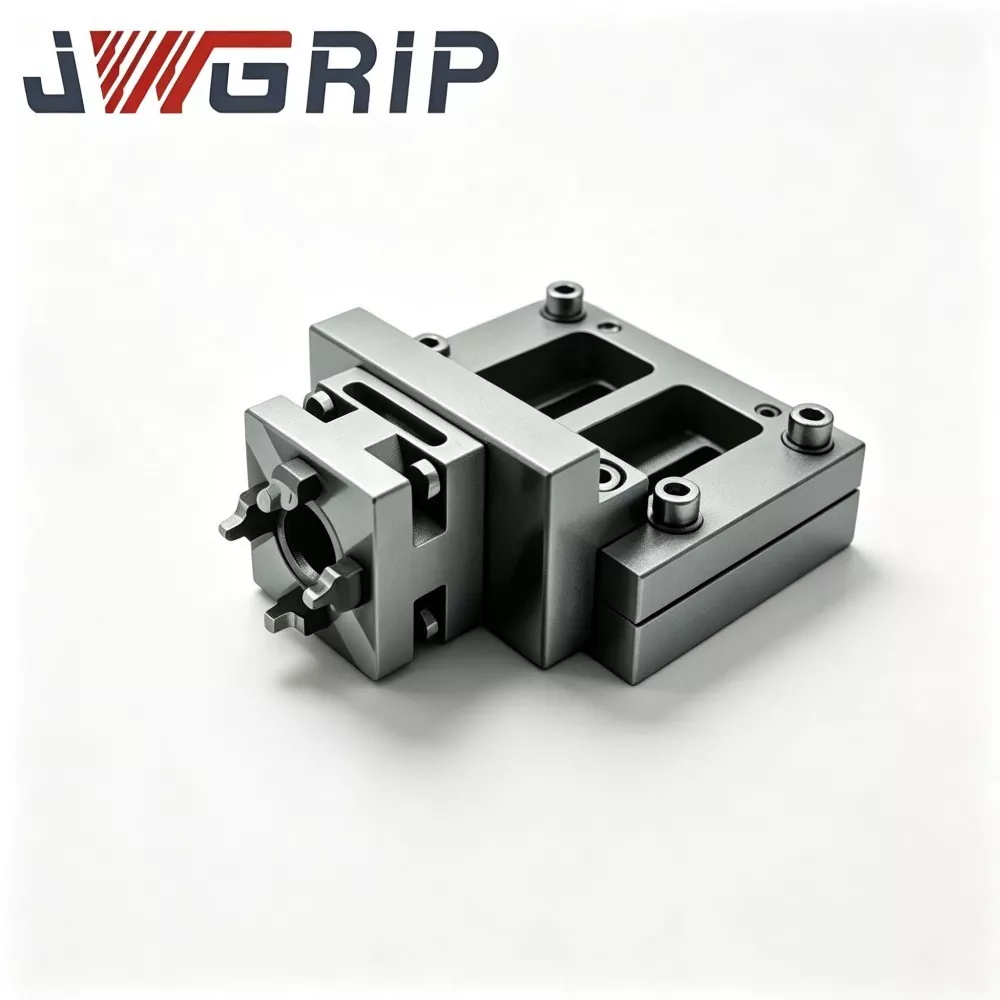
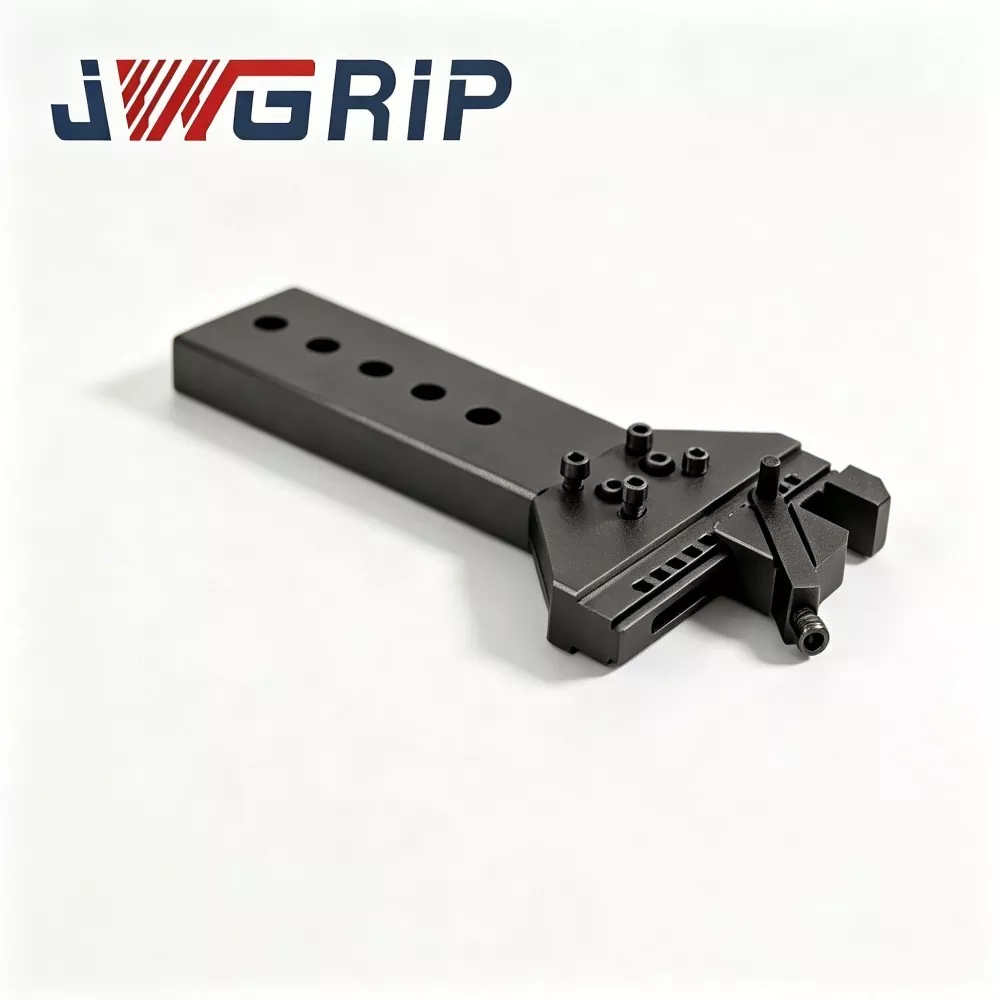
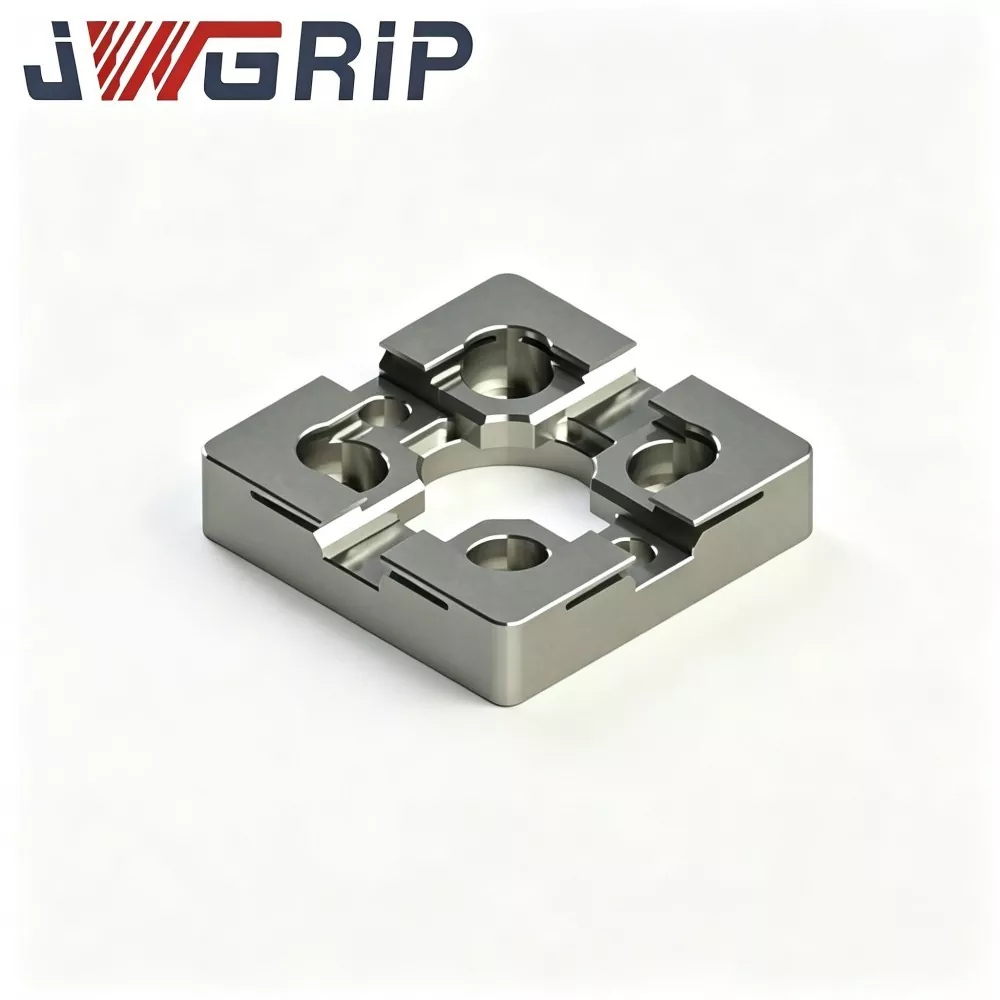
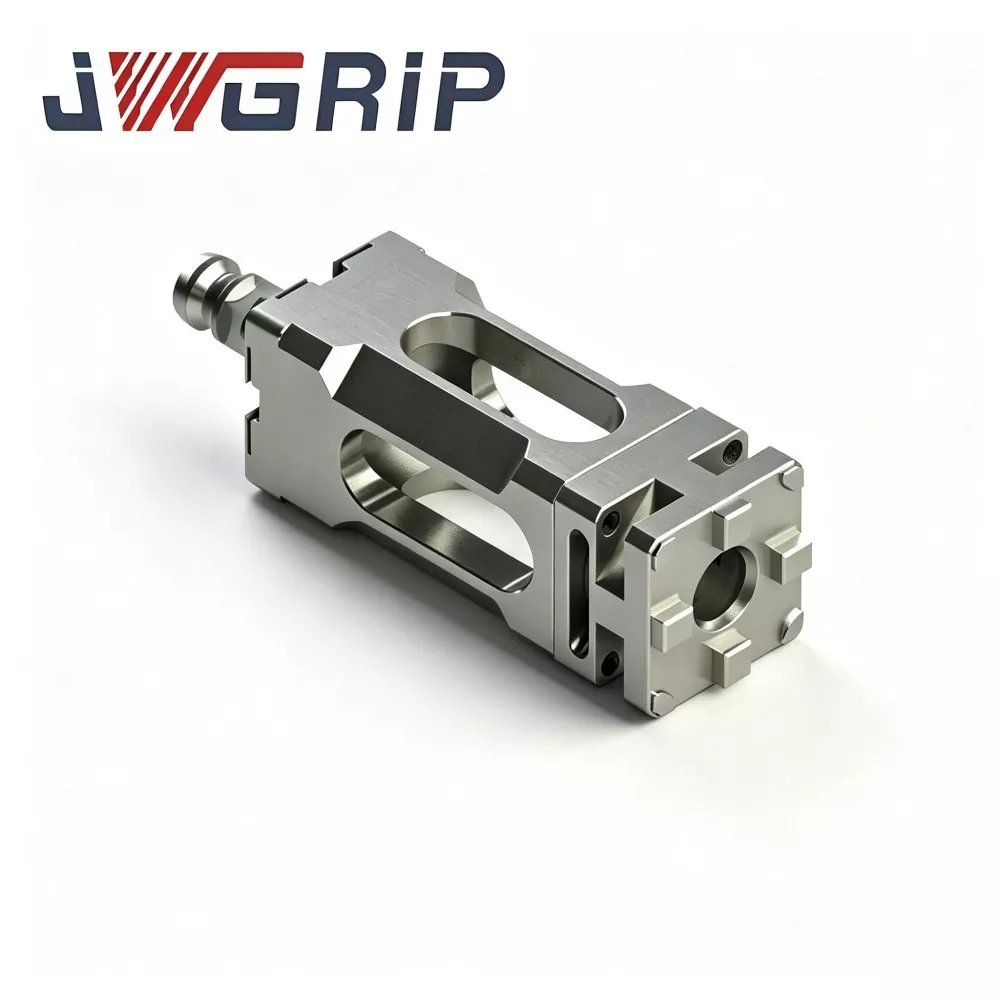
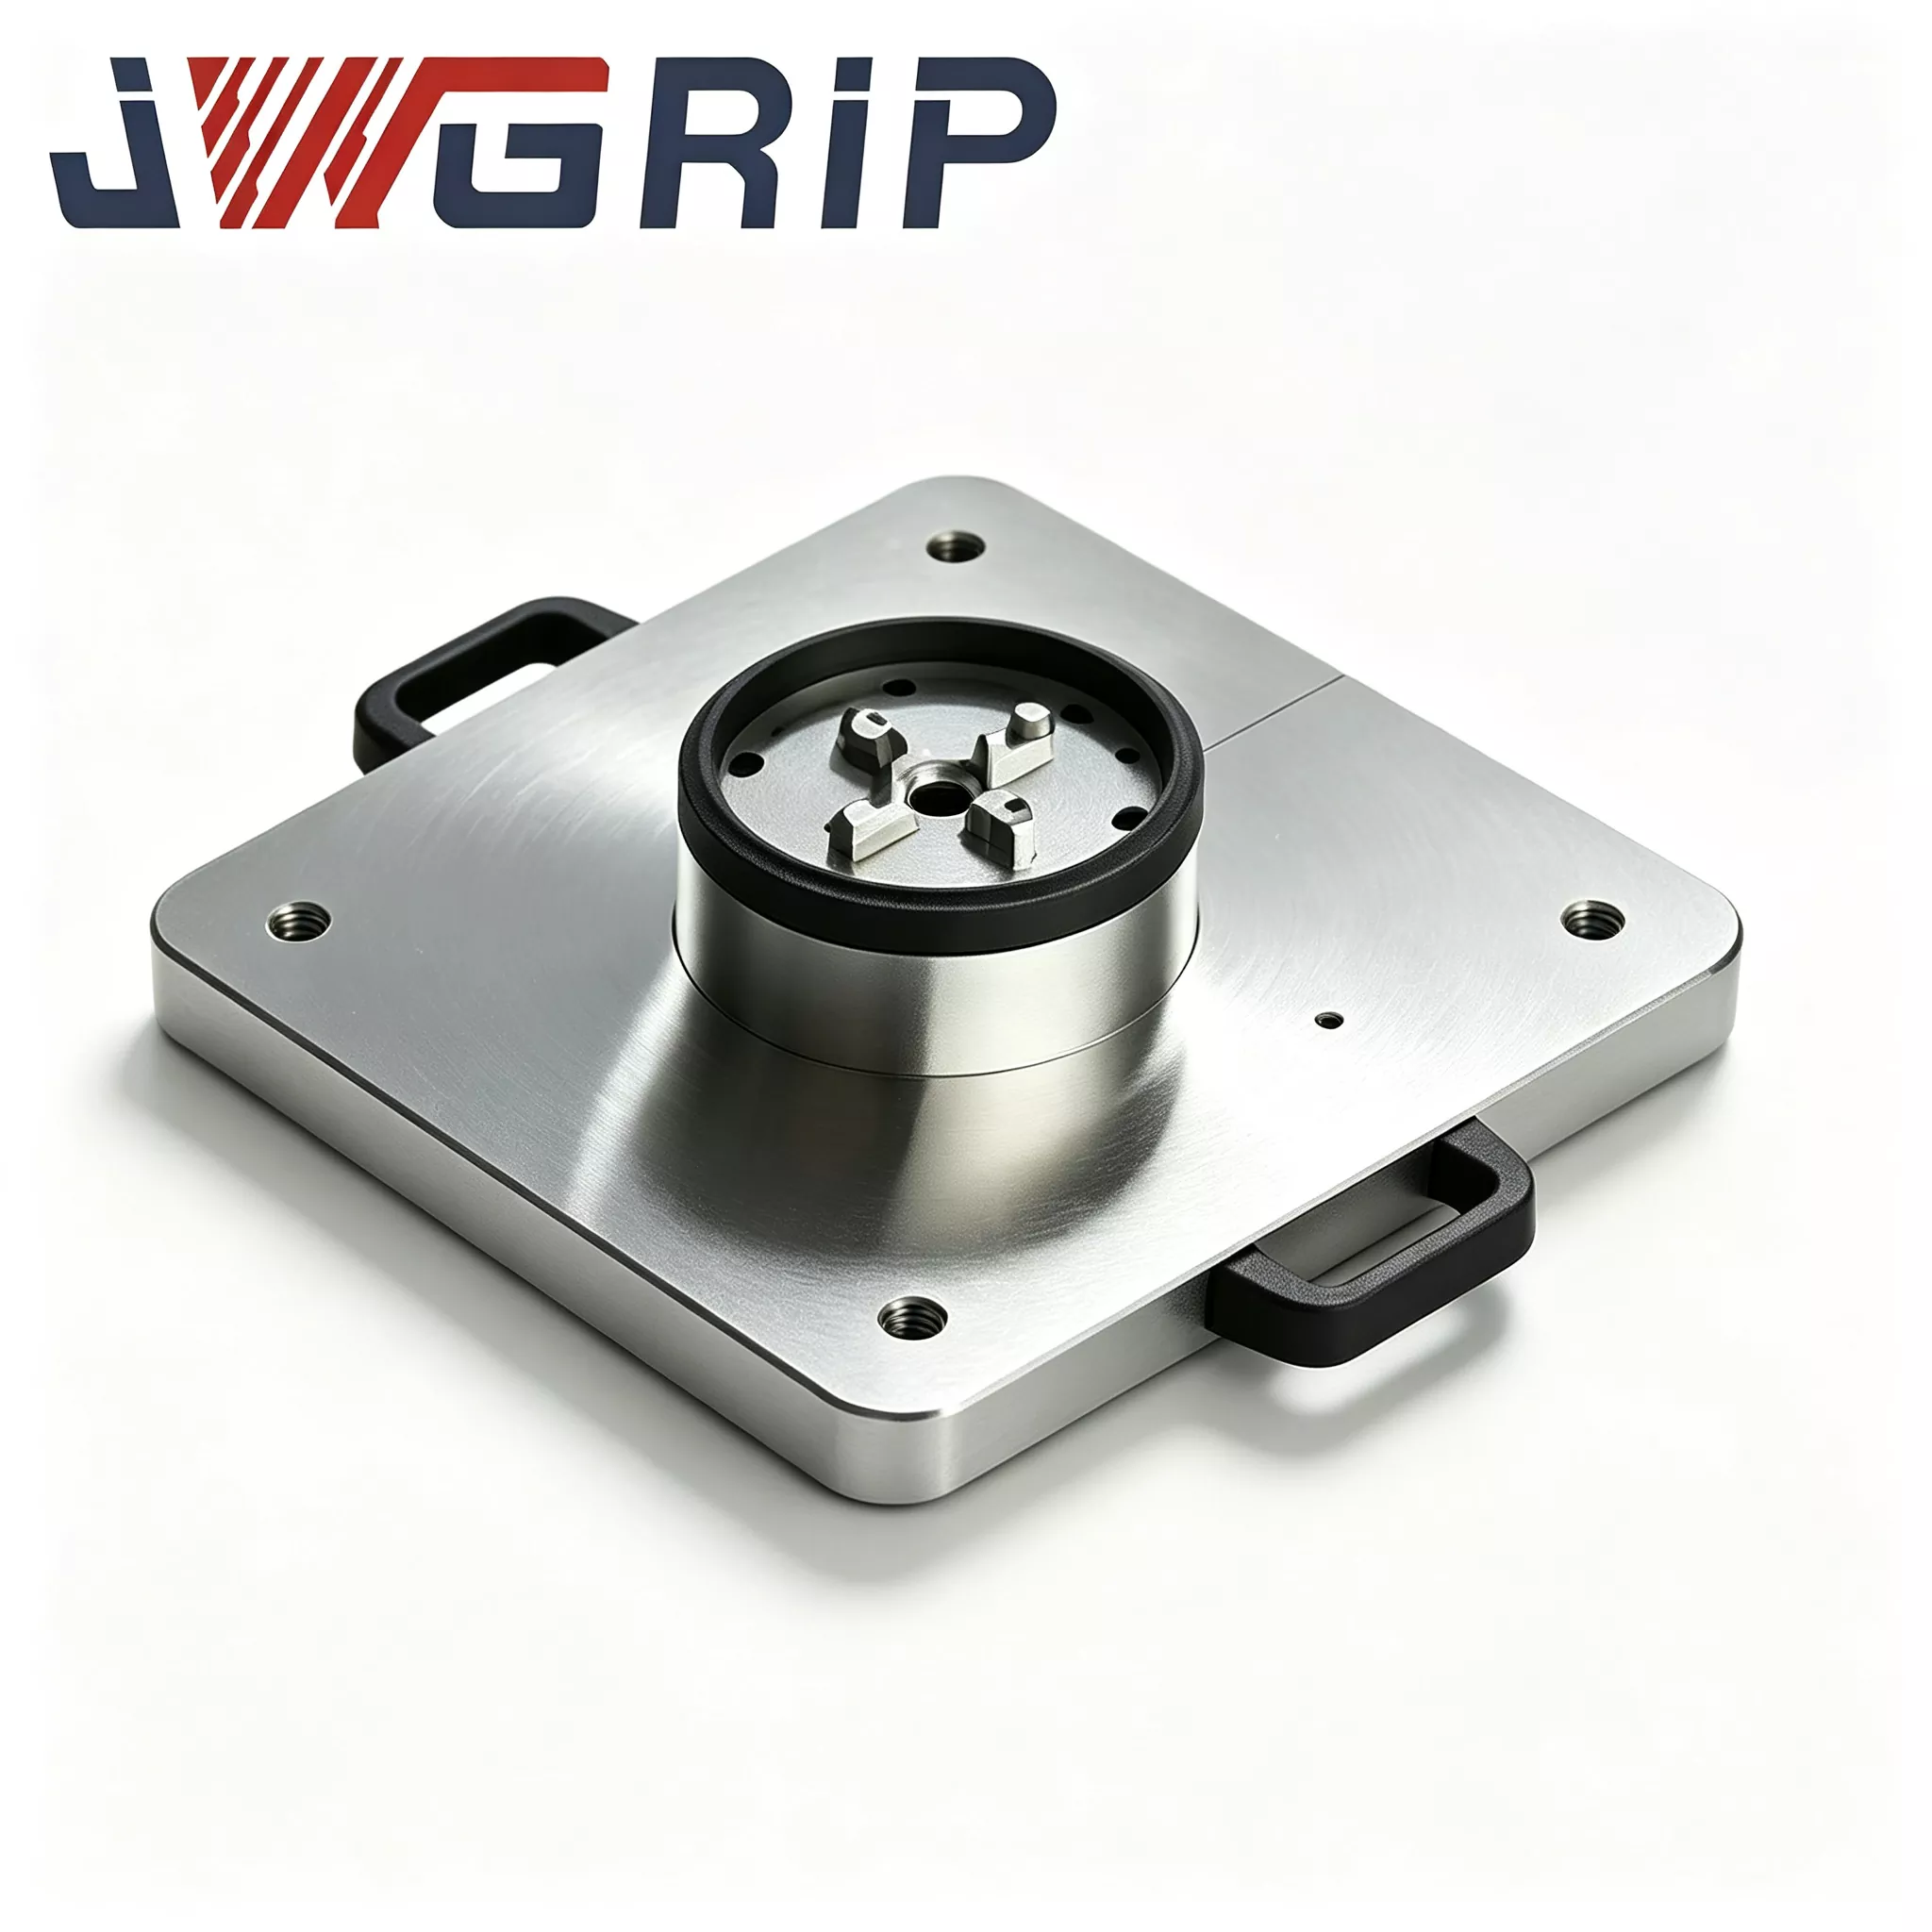
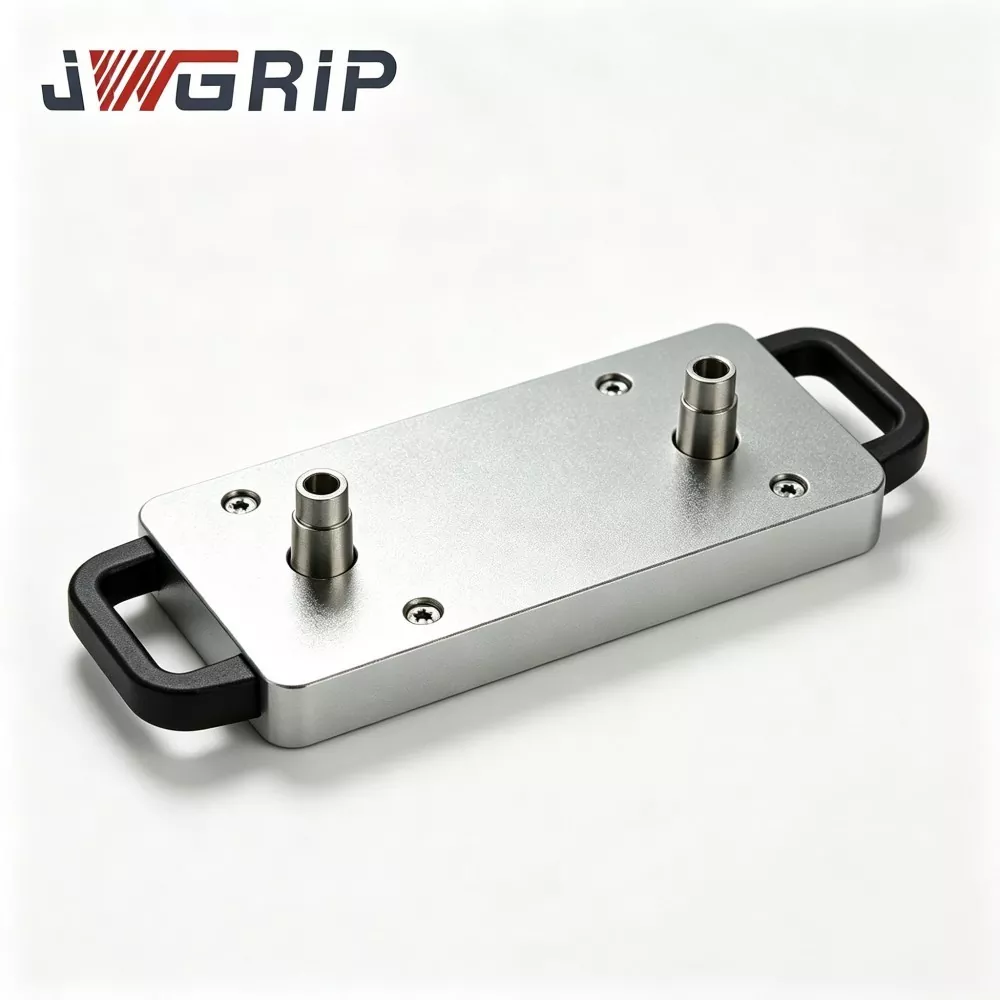
पावर चक के साथ स्वचालित जीरो पॉइंट पैलेट
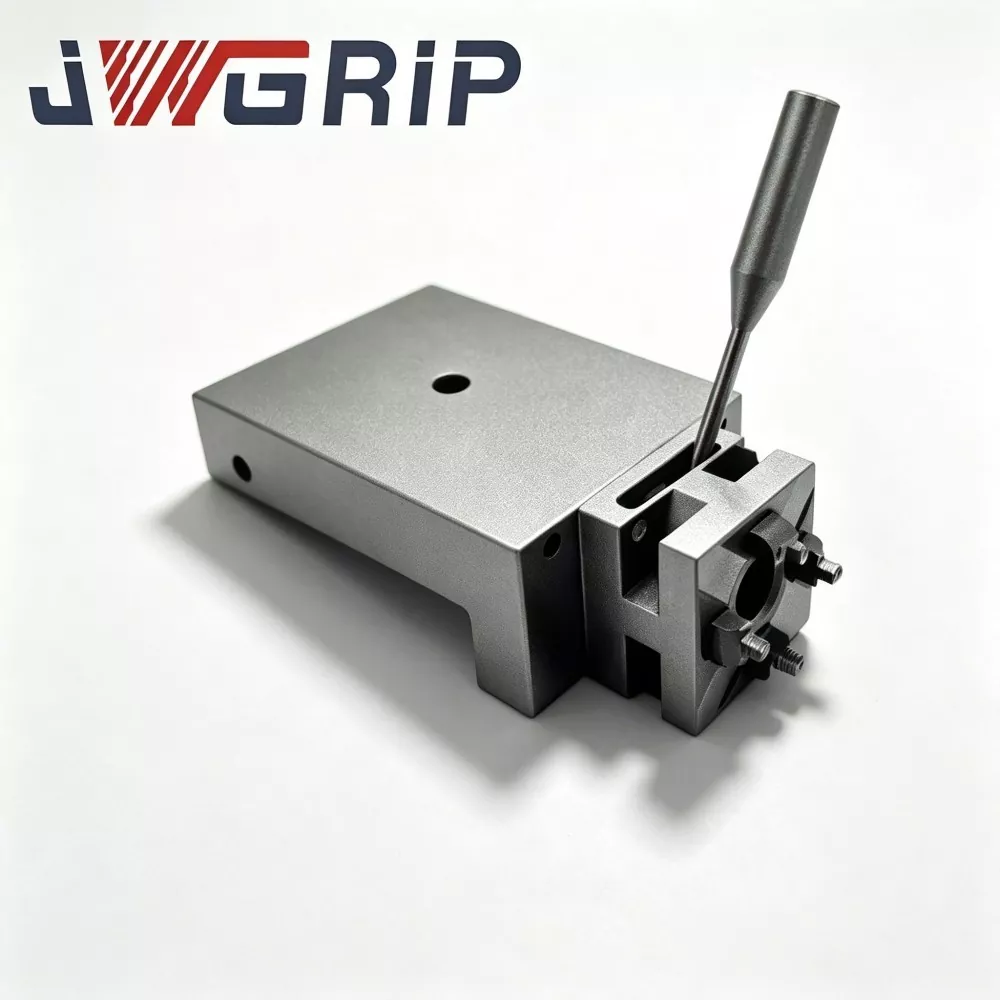
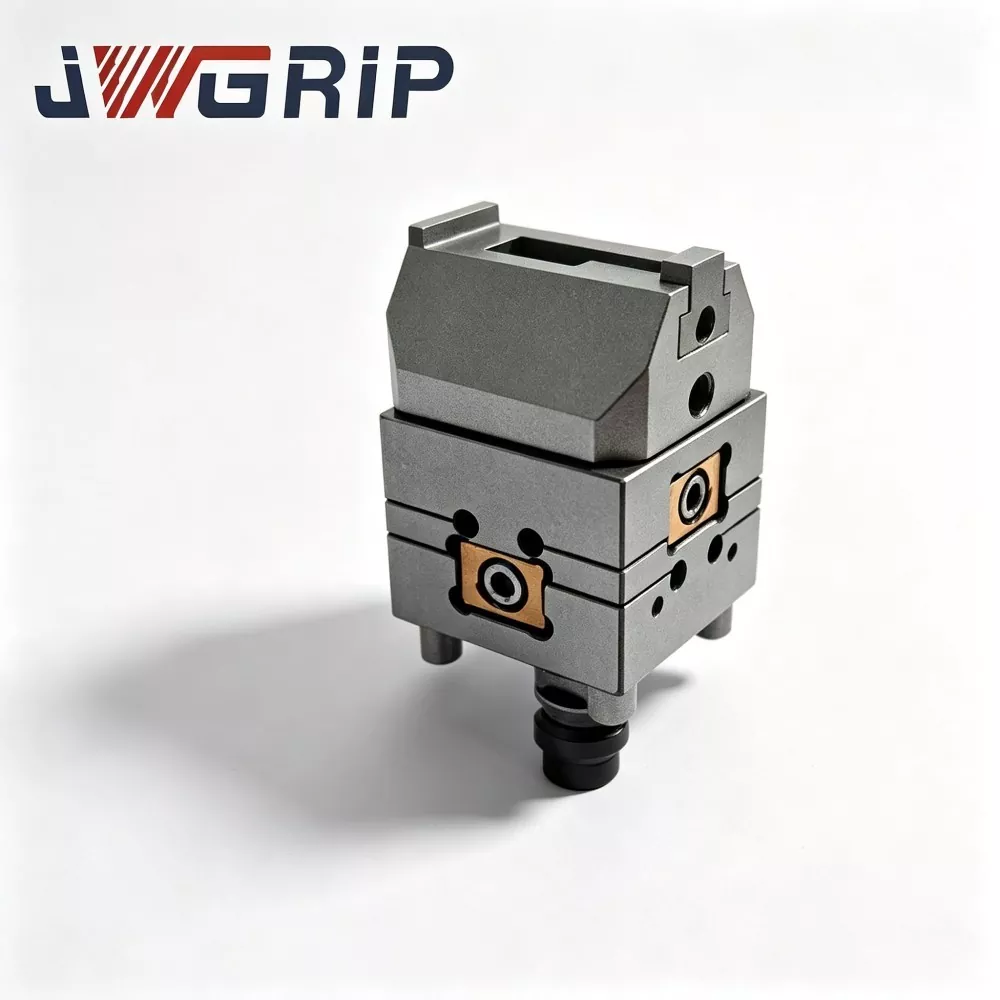
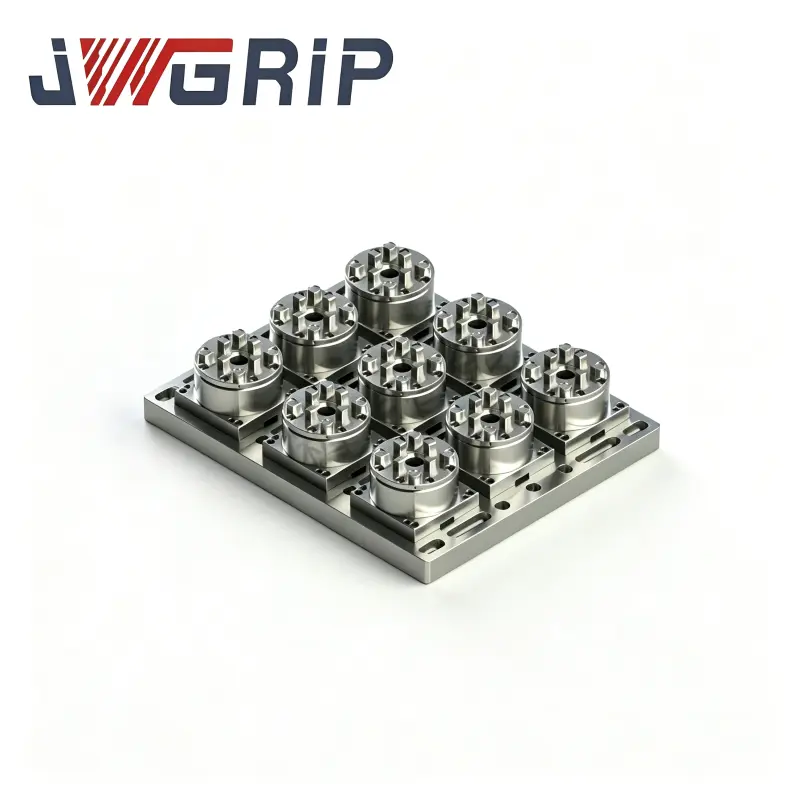
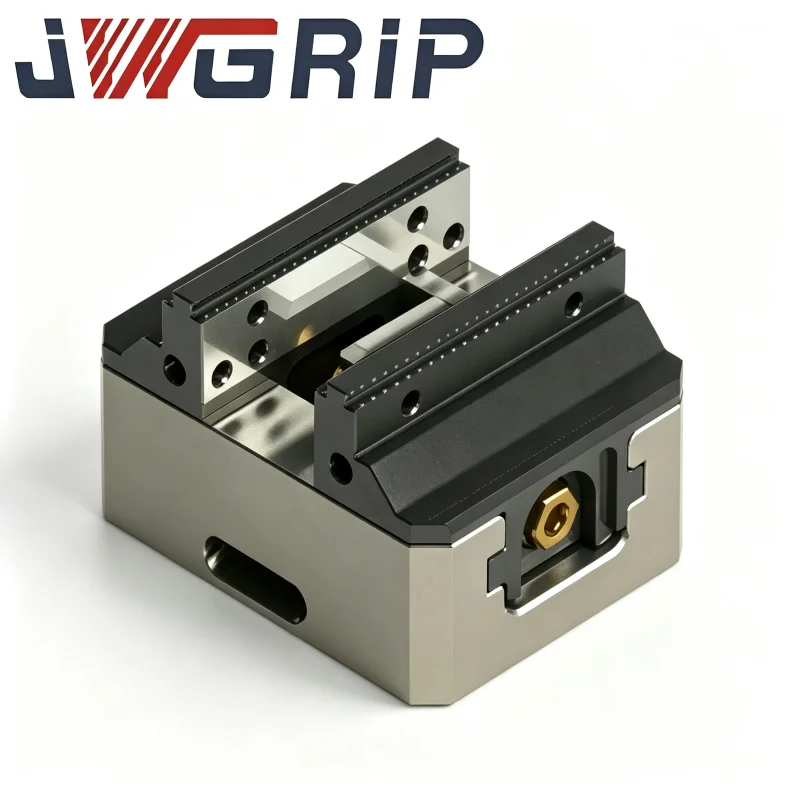
JWGRIP चीन में पावर चक के साथ प्रोफेशनल ऑटोमेटेड जीरो पॉइंट पैलेट का निर्माता और आपूर्तिकर्ता है। यह एक एकीकृत शून्य-बिंदु पोजिशनिंग फिक्स्चर है जिसे विशेष रूप से लचीली मानवरहित सीएनसी उत्पादन लाइनों के लिए डिज़ाइन किया गया है। यह शून्य-बिंदु पोजिशनिंग संदर्भ घटक और पावर न्यूमेटिक चक लॉकिंग यूनिट को एक ही डिवाइस में एकीकृत करता है, जिससे अतिरिक्त मल्टी-लेयर एडाप्टर प्लेट या अलग चक अटैचमेंट खरीदने की आवश्यकता समाप्त हो जाती है। इसे सीधे मशीन टूल वर्कटेबल पर स्थापित और फिक्स किया जा सकता है और औद्योगिक रोबोट ग्रिपर से जोड़ा जा सकता है।
पावर चक के साथ स्वचालित जीरो प्वाइंट पैलेट वर्कपीस को क्लैंप करने के बाद स्वचालित स्थिति, स्वचालित क्लैंपिंग और स्वचालित रिलीज प्राप्त कर सकता है। इसका व्यापक रूप से ऑटोमोटिव एल्यूमीनियम मिश्र धातु डाई-कास्ट भागों के प्रसंस्करण, 3सी उपभोक्ता इलेक्ट्रॉनिक्स के लिए धातु संरचनात्मक घटकों के बड़े पैमाने पर उत्पादन और मोल्ड कार्यशालाओं में स्वचालित ग्रेफाइट इलेक्ट्रोड प्रसंस्करण इकाइयों में उपयोग किया गया है।
उत्पाद संरचना और कार्य प्रवाह
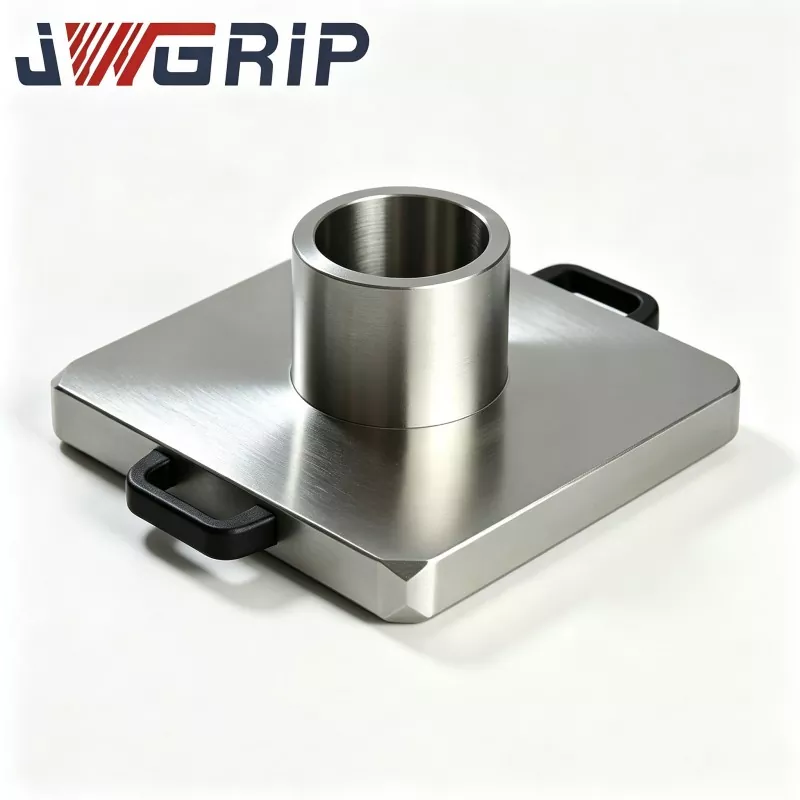
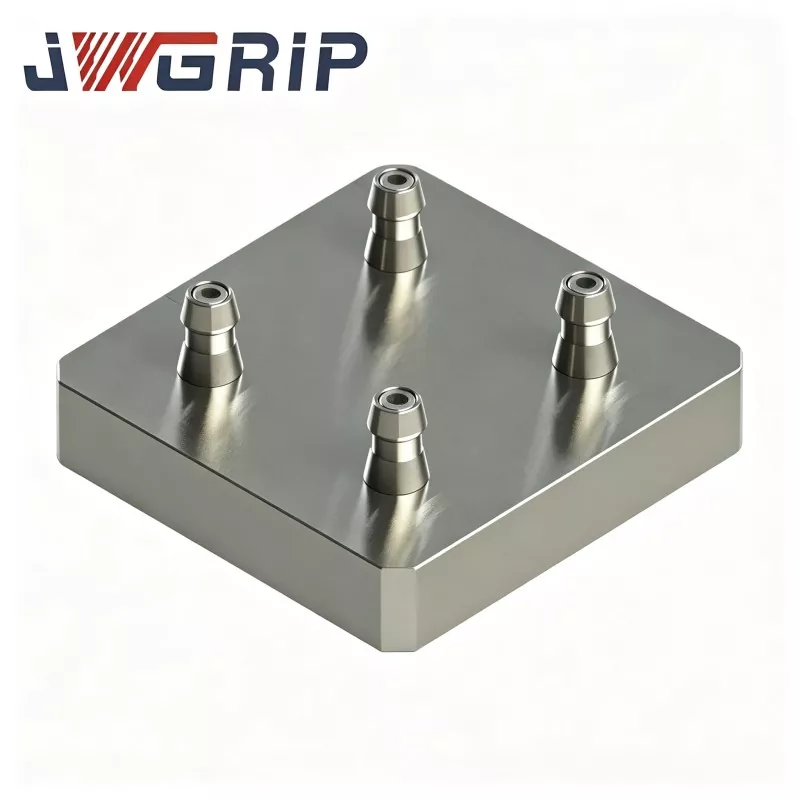
पावर चक के साथ स्वचालित ज़ीरो पॉइंट पैलेट ज़ीरो पॉइंट पैलेट श्रृंखला से संबंधित है। यह मुख्य रूप से चार मुख्य घटकों से बना है: पैलेट बेस बॉडी, उच्च परिशुद्धता शून्य-बिंदु पोजिशनिंग स्लीव असेंबली, वायवीय ड्राइव मॉड्यूल और सिंक्रोनस पावर चक फिक्स्चर।
संपूर्ण कार्य प्रवाह इस प्रकार है: औद्योगिक रोबोट लोड किए गए वर्कपीस के फिक्स्चर बेस को उठाता है और इसे फूस के संदर्भ तल पर रखता है। शून्य-बिंदु पोजीशनिंग स्लीव प्रारंभिक स्थिति को पूरा करती है। जब अंतर्निर्मित सेंसर स्थिति का सटीक पता लगाता है, तो यह पीएलसी नियंत्रण प्रणाली को एक संकेत भेजता है।
पीएलसी वायवीय सर्किट शुरू करता है, और अंतर्निहित वायवीय इकाई पावर चक फिक्स्चर को समकालिक रूप से अंदर की ओर ले जाती है, जिससे फिक्स्चर बेस की एक समान रेडियल क्लैंपिंग प्राप्त होती है।
क्लैम्पिंग पूरी होने के बाद, सीएनसी मशीन टूल को एक विद्युत पुष्टिकरण संकेत भेजा जाता है, और काटने का प्रसंस्करण चक्र शुरू होता है।
जब प्रसंस्करण कार्यक्रम समाप्त हो जाता है, तो मशीन उपकरण एक समापन संकेत भेजता है, और वायवीय सर्किट दबाव जारी करता है। चक फिक्स्चर समकालिक रूप से खुलता है, और रोबोट लोडिंग के अगले चक्र की तैयारी करते हुए, फिक्स्चर के साथ पूर्ण वर्कपीस को बाहर निकालता है।
पूरी प्रक्रिया में बोल्टों को मैन्युअल रूप से कसने या मैन्युअल संकेत और संरेखण की आवश्यकता नहीं होती है।


प्रक्रिया के लाभ
बेस प्लेट ब्लैंक जाली मिश्र धातु इस्पात से बना है और सीएनसी मशीनिंग प्रक्रिया के दौरान उत्पन्न आंतरिक अवशिष्ट तनाव को खत्म करने के लिए दो पूर्ण तनाव-मुक्त गर्मी उपचार प्रक्रियाओं से गुजरता है।
कई कम लागत वाले प्रतिस्पर्धी इस महत्वपूर्ण कदम को छोड़ देंगे। यदि आधार सामग्री में आंतरिक अवशिष्ट तनाव महत्वपूर्ण है, तो कार्यशाला में बार-बार क्लैंपिंग ऑपरेशन और दिन-रात के चक्र के कारण तापमान में परिवर्तन से सूक्ष्म विकृतियां हो सकती हैं जो संदर्भ बेंचमार्क विमान पर नग्न आंखों के लिए अदृश्य हैं।
इससे मशीनीकृत वर्कपीस के आकार में निरंतर विचलन होगा और परिणामस्वरूप बड़ी मात्रा में अपशिष्ट हानि होगी।
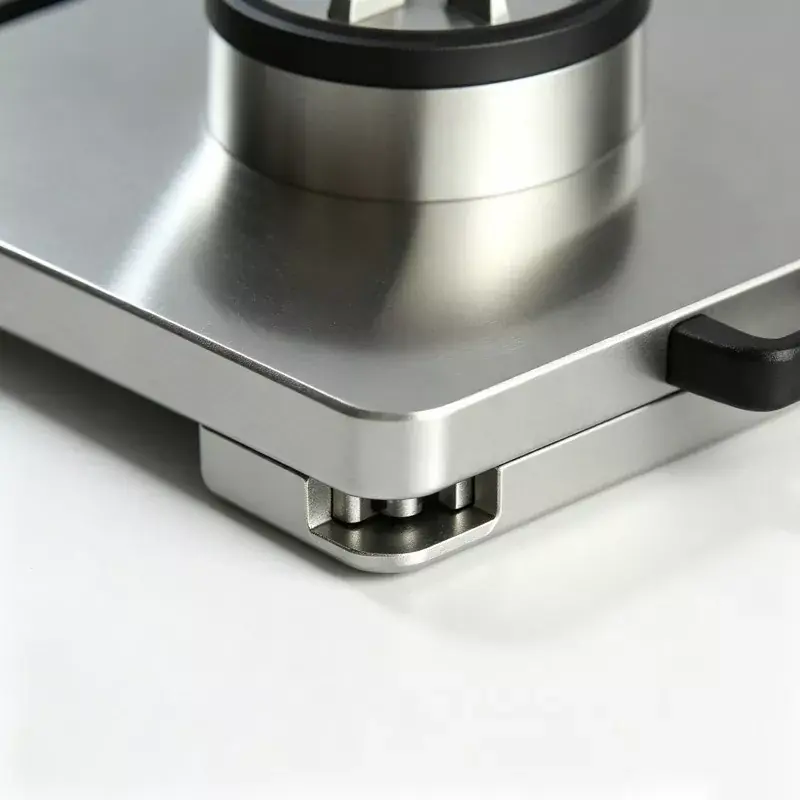
हमारे कारखाने में कच्चे माल का प्रत्येक टुकड़ा पूरी एनीलिंग प्रक्रिया को सख्ती से पूरा करता है। यह मानक दस वर्षों से अधिक के व्यावहारिक इंजीनियरिंग अनुभव से लिया गया है और कई सीएनसी स्वचालित स्थिरता परियोजनाओं में कार्य करता है। पोजिशनिंग बुशिंग उच्च पहनने के लिए प्रतिरोधी असर वाले स्टील से बना है, शमन और तड़के के उपचार से गुजरता है, और पोजिशनिंग सतहों के बीच अंतर को कम करने और अनगिनत प्रतिस्थापन चक्रों के बाद भी स्थिर पोजिशनिंग प्रदर्शन सुनिश्चित करने के लिए आंतरिक छेद ठीक पीसने और अल्ट्रा-फाइन प्रोसेसिंग के साथ जोड़ा जाता है।
मुख्य लाभ
1. एकीकृत एक-टुकड़ा संरचनात्मक डिजाइन
एकीकृत वन-पीस डिज़ाइन मशीन टूल वर्कटेबल पर बढ़ते स्थान को बचाता है और मल्टी-लेयर एडाप्टर प्लेटों के कारण होने वाली एकत्रित असेंबली त्रुटियों को समाप्त करता है। पारंपरिक स्प्लिट-प्रकार के समाधानों के लिए शून्य-बिंदु पैलेट, एडाप्टर बेस प्लेट और स्वतंत्र चक को स्टैक करने की आवश्यकता होती है, जहां 2-3 प्लेटों को स्टैक करने से अतिरिक्त 3-5μm संचित स्थिति विचलन उत्पन्न हो सकता है। हमारा अखंड एकीकृत डिज़ाइन इन त्रुटि स्रोतों से बचाता है, खरीदे गए सामानों की संख्या को कम करता है, और अंतिम ग्राहकों के लिए स्पेयर पार्ट्स प्रबंधन लागत को कम करता है।
2. पोजिशनिंग सटीकता दोहराएं
पैलेट ±2μm की स्थिर दोहराव स्थिति सटीकता प्रदान करता है। पोजिशनिंग बुशिंग के आंतरिक छिद्रों को ऑनिंग सुपर-फिनिशिंग के माध्यम से संसाधित किया जाता है। प्रत्येक पैलेट डिलीवरी से पहले 100% पूर्ण-आइटम सटीकता निरीक्षण से गुजरता है, और प्रत्येक इकाई को एक हार्ड-कॉपी मूल निरीक्षण रिपोर्ट के साथ भेजा जाता है जिसे विदेशी खरीदारों के अनुरोध पर सत्यापन के लिए आपूर्ति की जा सकती है।
3. मूल स्वचालन एकीकरण
मानकीकृत वायवीय बंदरगाह और एनपीएन विद्युत सिग्नल आउटपुट इंटरफेस आरक्षित हैं, जो पैलेट को बाजार में कई मुख्यधारा के औद्योगिक रोबोट ब्रांडों के साथ संगत बनाते हैं। यह वास्तव में रात की पाली में अप्राप्य उत्पादन का समर्थन करता है। एक घरेलू ऑटो पार्ट्स एंड-यूज़र के वास्तविक रेट्रोफिट डेटा के अनुसार, हमारे पैलेट्स को तैनात करने के बाद फिक्सचर चेंजओवर चक्र का समय मूल मैनुअल से 12-15 मिनट कम होकर 45 सेकंड के भीतर हो गया, रात की पाली के दौरान किसी भी ऑपरेटर को साइट पर रहने की आवश्यकता नहीं थी।
4. उच्च क्लैम्पिंग बल आउटपुट
बिल्ट-इन पावर न्यूमेटिक चक यूनिट 45kN तक की अधिकतम क्लैंपिंग फोर्स की आपूर्ति करती है, जो मोल्ड स्टील और कास्ट-एल्यूमीनियम वर्कपीस की हेवी-फीड मशीनिंग द्वारा उत्पन्न कटिंग प्रभाव को झेलने में सक्षम है, जो कटिंग ऑपरेशन के दौरान फिक्सचर शिफ्टिंग और ढीलेपन के जोखिम को प्रभावी ढंग से कम करती है।
5. सुविधाजनक रखरखाव और नियंत्रणीय स्पेयर पार्ट लागत
मशीन टूल वर्कटेबल से पूरे पैलेट को हटाए बिना चक जॉ असेंबलियों को अलग किया जा सकता है और अलग से बदला जा सकता है। जब जबड़ों में घर्षण या क्षति होती है, तो ग्राहकों को पूरे पैलेट सेट को बदलने के बजाय केवल संबंधित स्पेयर पार्ट्स खरीदने की आवश्यकता होती है, जिससे दीर्घकालिक उपकरण रखरखाव निवेश प्रभावी ढंग से कम हो जाता है।


वास्तविक ग्राहक मामले
पावर चक के साथ स्वचालित जीरो पॉइंट पैलेट को ज्यादातर उत्पादन लाइनों की तीन श्रेणियों में लागू किया जाता है: ऑटोमोटिव घटकों के लिए मानव रहित-सीएनसी उत्पादन लाइनें, 3 सी धातु संरचनात्मक भागों के लिए बड़े पैमाने पर उत्पादन लाइनें, और मोल्ड कारखानों के अंदर लचीली स्वचालित ग्रेफाइट-इलेक्ट्रोड मशीनिंग कोशिकाएं।
केस 1:एक बड़े पैमाने के घरेलू ऑटो-पार्ट्स निर्माता ने एल्युमीनियम डाई-कास्टिंग मशीनिंग के लिए पावर चक के साथ स्वचालित जीरो पॉइंट पैलेट के कुल 16 सेटों के साथ दो लचीली सीएनसी स्वचालित उत्पादन लाइनों को रेट्रोफिट किया। रेट्रोफिट से पहले, ऑपरेटरों को प्रत्येक फिक्स्चर परिवर्तन के लिए मैन्युअल संकेतन और संरेखण की आवश्यकता होती थी, जिसमें प्रति बैच लगभग 13 मिनट का समय लगता था। हमारे शून्य-बिंदु स्वचालित पैलेट की तैनाती के बाद, रोबोट सभी लोडिंग-अनलोडिंग, पोजिशनिंग और क्लैंपिंग कार्य पूरा करता है। एकल परिवर्तन-चक्र 42-50 सेकंड तक छोटा हो जाता है। उपेक्षित रात्रि-शिफ्ट का एहसास होता है। तीन महीने के निरंतर उत्पादन आंकड़ों के अनुसार, मासिक कार्यशाला-स्तरीय उत्पादन क्षमता 22 प्रतिशत बढ़ जाती है। वर्कपीस बैचों में आयामी स्थिरता में स्पष्ट रूप से सुधार होता है और अस्वीकार-स्क्रैप दर में काफी गिरावट आती है।
केस 2:पर्ल रिवर डेल्टा में स्थित एक बड़े पैमाने पर मोल्ड बनाने वाला उद्यम ग्रेफाइट-इलेक्ट्रोड स्वचालित-मशीनिंग कोशिकाओं के अंदर इस स्वचालित फूस के कई सेट स्थापित करता है। सभी इलेक्ट्रोड बेस एकीकृत मानक आयाम अपनाते हैं। ऑपरेटर अब प्रत्येक इलेक्ट्रोड-मशीनिंग कार्य के लिए मैनुअल संकेतन को नहीं दोहराते हैं। तैयार इलेक्ट्रोड की आयामी स्थिरता में काफी सुधार होता है और मोल्ड-शॉप के कर्मचारियों के लिए दोहराव वाली श्रम तीव्रता कम हो जाती है। सुझाई गई छवि स्थिति: हमारे स्वयं के प्रसंस्करण कार्यशाला के अंदर ली गई ऑन-साइट तस्वीरें, ग्राहक-साइट ऑटोमेशन वर्कस्टेशन की वास्तविक-शॉट तस्वीरें, पैलेट बॉडी की विस्फोट-दृश्य विस्तृत तस्वीरें, फैक्ट्री-आउटलेट सटीकता-क्यूसी निरीक्षण के दौरान ली गई तस्वीरें।
विनिर्माण प्रक्रिया
सभी स्वचालित पैलेट हमारे इन-हाउस सीएनसी-फिक्स्चर वर्कशॉप के भीतर फोर्जिंग, सीएनसी मशीनिंग, हीट-ट्रीटमेंट, ग्राइंडिंग और असेंबली सहित पूर्ण-प्रवाह उत्पादन से गुजरते हैं। कोई पूर्ण-यूनिट ओईएम आउटसोर्सिंग नहीं अपनाई गई है।
पूर्ण उत्पादन वर्कफ़्लो:
मिश्र धातु-इस्पात ब्लैंक फोर्जिंग → रफ मशीनिंग → प्रथम तनाव-राहत उम्र बढ़ने → अर्ध-परिष्करण → माध्यमिक तनाव-राहत उम्र बढ़ने → सुपर-सटीक पीसने → बुशिंग प्रेस-फिटिंग → सामान्य असेंबली → बहु-आइटम सटीकता-और-प्रदर्शन निरीक्षण → वायु-तंगता दबाव परीक्षण → विरोधी जंग संरक्षण → निर्यात-ग्रेड पैकिंग.
गुणवत्ता नियंत्रण एवं प्रमाणन
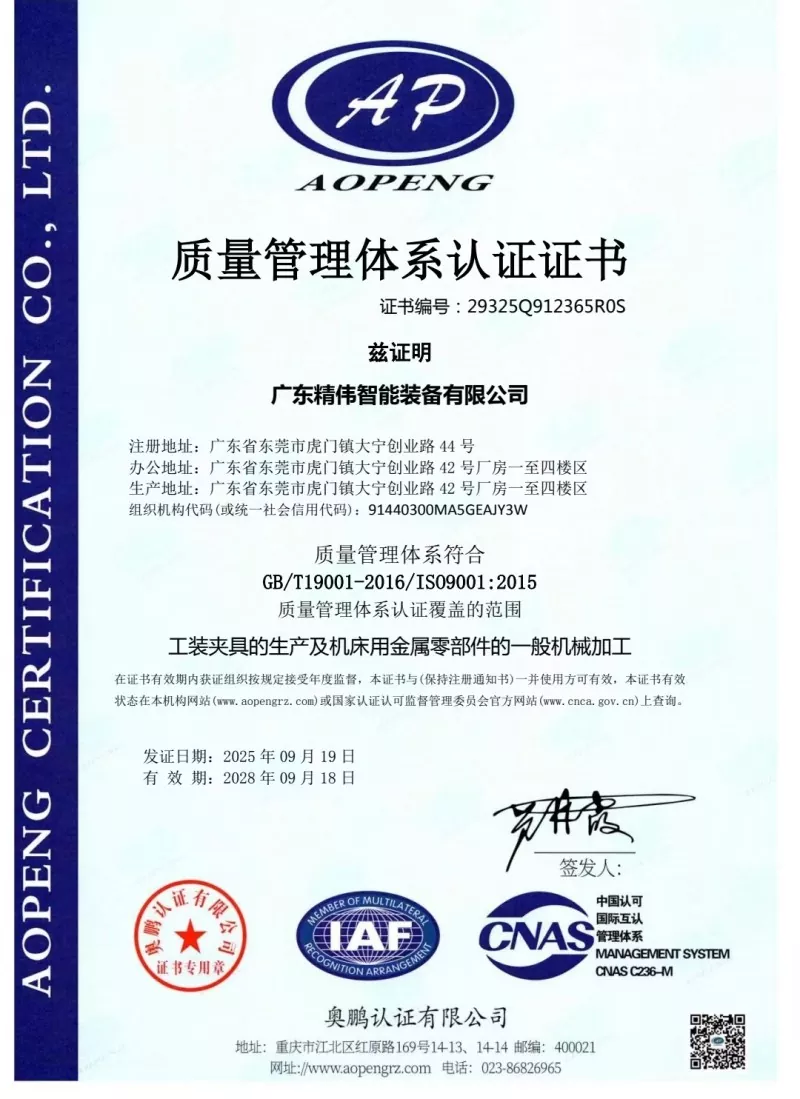
प्रत्येक इकाई के लिए अनिवार्य प्री-डिलीवरी निरीक्षण आइटम: रिपीट-पोजिशनिंग-सटीकता परीक्षण, वास्तविक चक-क्लैम्पिंग-बल माप, एयर-टाइटनेस प्रेशर-होल्डिंग टेस्ट (5 मिनट की होल्डिंग अवधि के भीतर अधिकतम स्वीकार्य दबाव ड्रॉप ≤0.02MPa), इलेक्ट्रिकल-सिग्नल-लॉजिक अखंडता परीक्षण। प्रत्येक इकाई को अद्वितीय फ़ैक्टरी-निरीक्षण डेटा शीट के साथ वितरित किया जाता है। हमारे कारखाने के पास ISO9001 गुणवत्ता-प्रबंधन-प्रणाली प्रमाणन है। प्रमुख धातु घटकों के लिए सामग्री प्रमाणपत्र उपलब्ध हैं। ग्राहकों द्वारा नामित तृतीय-पक्ष प्रयोगशाला निरीक्षण स्वीकार्य है।
चयन मार्गदर्शिका
सबसे पहले, पैलेट क्लैम्पिंग-रेंज विनिर्देश से मेल खाने के लिए ग्राहक-साइट फिक्स्चर वाहक के वास्तविक बाहरी आयाम की पुष्टि करें।
दूसरे, वर्कशॉप वायु-स्रोत की स्थिति की जाँच करें। संपीड़ित-वायु दबाव स्थिर रूप से 0.5-0.7MPa के भीतर रहना चाहिए। यदि वायु-स्रोत दबाव में भारी उतार-चढ़ाव होता है, तो दबाव-विनियमन फ़िल्टर ट्रिपल असेंबली की दृढ़ता से अनुशंसा की जाती है।
तीसरा, स्वचालन-परियोजना खरीद के लिए, रोबोट और पीएलसी नियंत्रण प्रणाली के बीच आईओ संचार प्रोटोकॉल को स्पष्ट करें। हम संपूर्ण विद्युत-इंटरफ़ेस-दस्तावेज़ीकरण निःशुल्क प्रदान करते हैं।
चौथा, यदि भारी वर्कपीस को संसाधित किया जाता है तो वर्कपीस का अधिकतम वजन प्रदान करें। हमारे तकनीकी कर्मचारी मूल्यांकन करेंगे और निर्णय लेंगे कि प्रबलित अनुकूलित-संस्करण फूस की आवश्यकता है या नहीं।
स्थापना, कमीशनिंग और संचालन नोट्स
मशीन-टूल वर्कटेबल पर पैलेट लगाते समय, मैनुअल में निर्दिष्ट टॉर्क मानों का सख्ती से पालन करते हुए बोल्ट को जकड़ें। पैलेट-बॉडी विरूपण से बचने के लिए अत्यधिक टॉर्क कसने की मनाही है। नमी और धातु के मलबे को चक में प्रवेश करने और आंतरिक-घटक में जंग लगने या जबड़े के जाम होने से रोकने के लिए संपीड़ित-वायु इनलेट के सामने के छोर पर तेल-पानी फिल्टर स्थापित किया जाना चाहिए। प्रत्येक 80-100 संचयी कार्य घंटों में, चक के अंदर फिसलने वाली घर्षण सतहों पर शुष्क-स्नेहक स्प्रे स्प्रे करें।
तरल इंजन तेल निषिद्ध है, क्योंकि तरल तेल बड़े पैमाने पर एल्यूमीनियम और लोहे के चिप्स को आकर्षित करता है और जबड़ा जाम करने वाली विफलताओं को ट्रिगर करता है। उत्पादन के दौरान, पैलेट रेफरेंस डेटम प्लेन पर भारी चिप संचय से बचें। ऑपरेटरों को प्रत्येक शिफ्ट परिवर्तन पर संपीड़ित हवा के साथ छिद्रों और डेटाम विमानों को उड़ाना और साफ करना होगा। विनिर्देश शीट पर सूचीबद्ध अधिकतम क्लैम्पिंग-बल से अधिक इकाई को कभी न चलाएं। ओवरलोड ऑपरेशन से चक जबड़ों में स्थायी प्लास्टिक विरूपण होता है और पैलेट स्थिति निर्धारण सटीकता स्थायी रूप से नष्ट हो जाती है।
पैकिंग, लीड समय और बिक्री के बाद सेवा
मोटी फोम इनर बफर सुरक्षा के साथ निर्यात-ग्रेड शॉक-प्रूफ ठोस-लकड़ी पैकिंग मामलों को लंबी दूरी के समुद्री-शिपिंग परिवहन के दौरान टक्कर क्षति के खिलाफ सटीक डेटाम सतहों की सुरक्षा के लिए अपनाया जाता है। मानक लीड-टाइम: 12-18 कार्य दिवस। कुछ मानक वस्तुओं को कम समय में डिलीवरी के लिए स्टॉक में रखा जाता है।
12-महीने की पूर्ण-यूनिट वारंटी मानव गलत संचालन से प्रेरित विनिर्माण दोषों को कवर करती है; निःशुल्क मरम्मत या स्पेयर-पार्ट प्रतिस्थापन प्रदान किया जाता है। स्थापना और कमीशनिंग के लिए दूरस्थ ऑनलाइन तकनीकी-मार्गदर्शन उपलब्ध है। बल्क-ऑर्डर परियोजनाओं के लिए भुगतान-साइट-कमीशनिंग सेवा की पेशकश की जा सकती है।
अनुकूलित संशोधन सेवा समर्थित है, जिसमें क्लैंपिंग-रेंज समायोजन, वायवीय-सर्किट लेआउट परिवर्तन और सिग्नल-आउटपुट-फॉर्म परिवर्तन शामिल है। ग्राहक मूल्यांकन परीक्षण के लिए नि:शुल्क नमूना उपलब्ध है; नमूनों के लिए माल ढुलाई लागत खरीदारों द्वारा वहन की जाएगी।
अक्सर पूछे जाने वाले प्रश्न
Q1: क्या पावर चक के साथ स्वचालित ज़ीरो पॉइंट पैलेट अन्य तृतीय-पक्ष ब्रांडों के ज़ीरो-पॉइंट फिक्स्चर के साथ संगत हो सकता है?
ए: मानक-संस्करण का डेटाम आयाम हमारी मूल शून्य-बिंदु प्रणाली से मेल खाता है। यदि आपके प्रोजेक्ट के लिए अन्य-ब्रांड शून्य-बिंदु फिक्स्चर के साथ संगतता आवश्यक है, तो ऑर्डर प्लेसमेंट से पहले तकनीकी आवश्यकता को सूचित करें, अनुकूलित डेटा-आयाम मशीनिंग का एहसास किया जा सकता है।
Q2: क्या अस्थिर वायु-स्रोत दबाव क्लैंपिंग सुरक्षा और विश्वसनीयता को प्रभावित करेगा?
जवाब: इसका सीधा असर होगा. अपर्याप्त वायु-स्रोत दबाव वास्तविक चक क्लैम्पिंग बल को कम कर देता है और काटने के दौरान वर्कपीस के ढीले होने का जोखिम पैदा करता है। दबाव-विनियमन फ़िल्टर असेंबली को 0.5-0.7MPa के भीतर दबाव को स्थिर करने का दृढ़ता से सुझाव दिया गया है।
Q3: लंबे समय तक ऑपरेशन के बाद ख़राब रिपीट-पोज़िशनिंग सटीकता के प्राथमिक कारण क्या हैं?
ए: तीन लगातार मूल कारण: पहला, चिप संदूषक संदर्भ स्थान सतहों पर जमा होते हैं; दूसरा, आंतरिक स्लाइडिंग घटकों का सामान्य घिसाव; तीसरा, बाहरी भारी प्रभाव के कारण होने वाली पैलेट-बॉडी विकृति। सफाई एवं रखरखाव को प्राथमिकता दें। पूर्ण-पैलेट नवीनीकरण के बजाय घिसे-पिटे घटकों को अलग-अलग स्पेयर-पार्ट्स से बदला जा सकता है।
Q4: क्या इस पैलेट को 5-अक्ष सीएनसी मशीन टूल्स पर लगाया जा सकता है?
उत्तर: यह 5-अक्ष मशीनों के साथ संगत है। 5-अक्ष स्पिंडल झुकाव के दौरान टकराव को रोकने के लिए कुल इकट्ठे स्थिरता की ऊंचाई की गणना की जानी चाहिए। चयन चरण में मशीन-टूल मॉडल की आपूर्ति करें और हम आपके लिए हस्तक्षेप जोखिम का आकलन करेंगे।
जांच भेजें
संपर्क सूचना
-
पता
नंबर 44, डेनिंग एंटरप्रेन्योरशिप रोड, हुमेन टाउन, डोंगगुआन सिटी, गुआंग्डोंग प्रांत, चीन
-
टेलीफोन
-
ईमेल
JWGRIP को पूछताछ भेजने के लिए आपका स्वागत है। हमारी पेशेवर तकनीकी और बिक्री टीम निःशुल्क फिक्स्चर चयन, अनुकूलित समाधान डिज़ाइन और सटीक उद्धरण प्रदान करेगी।
समाचार अनुशंसाएँ