हिन्दी
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
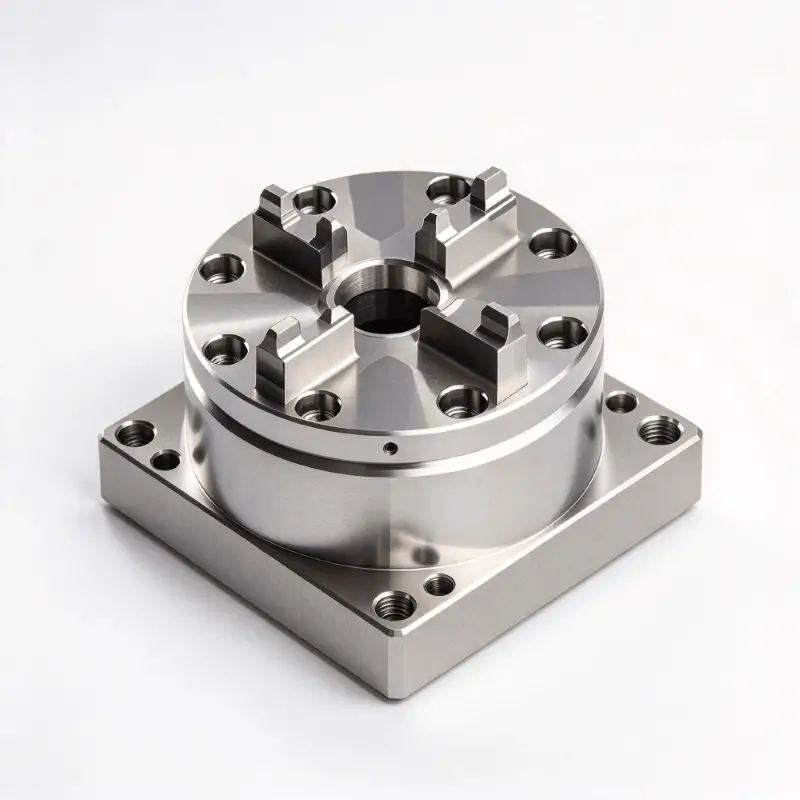
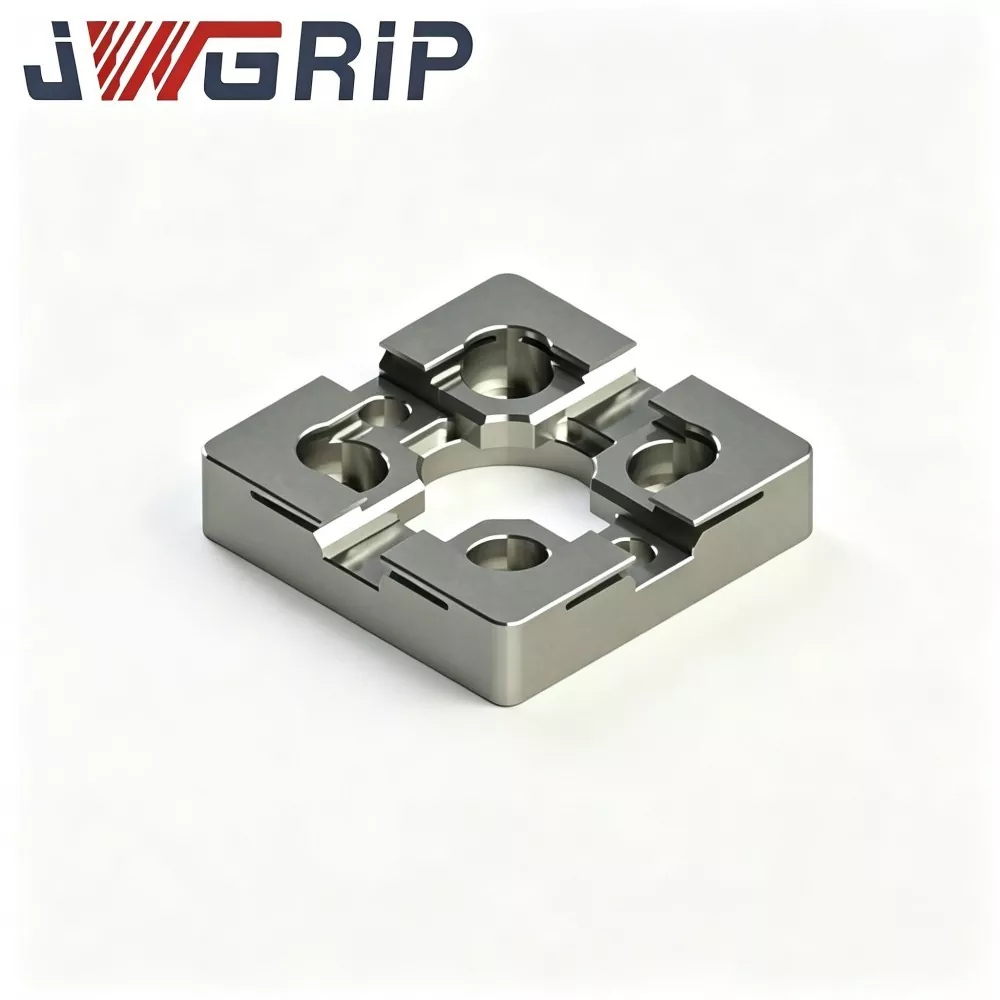

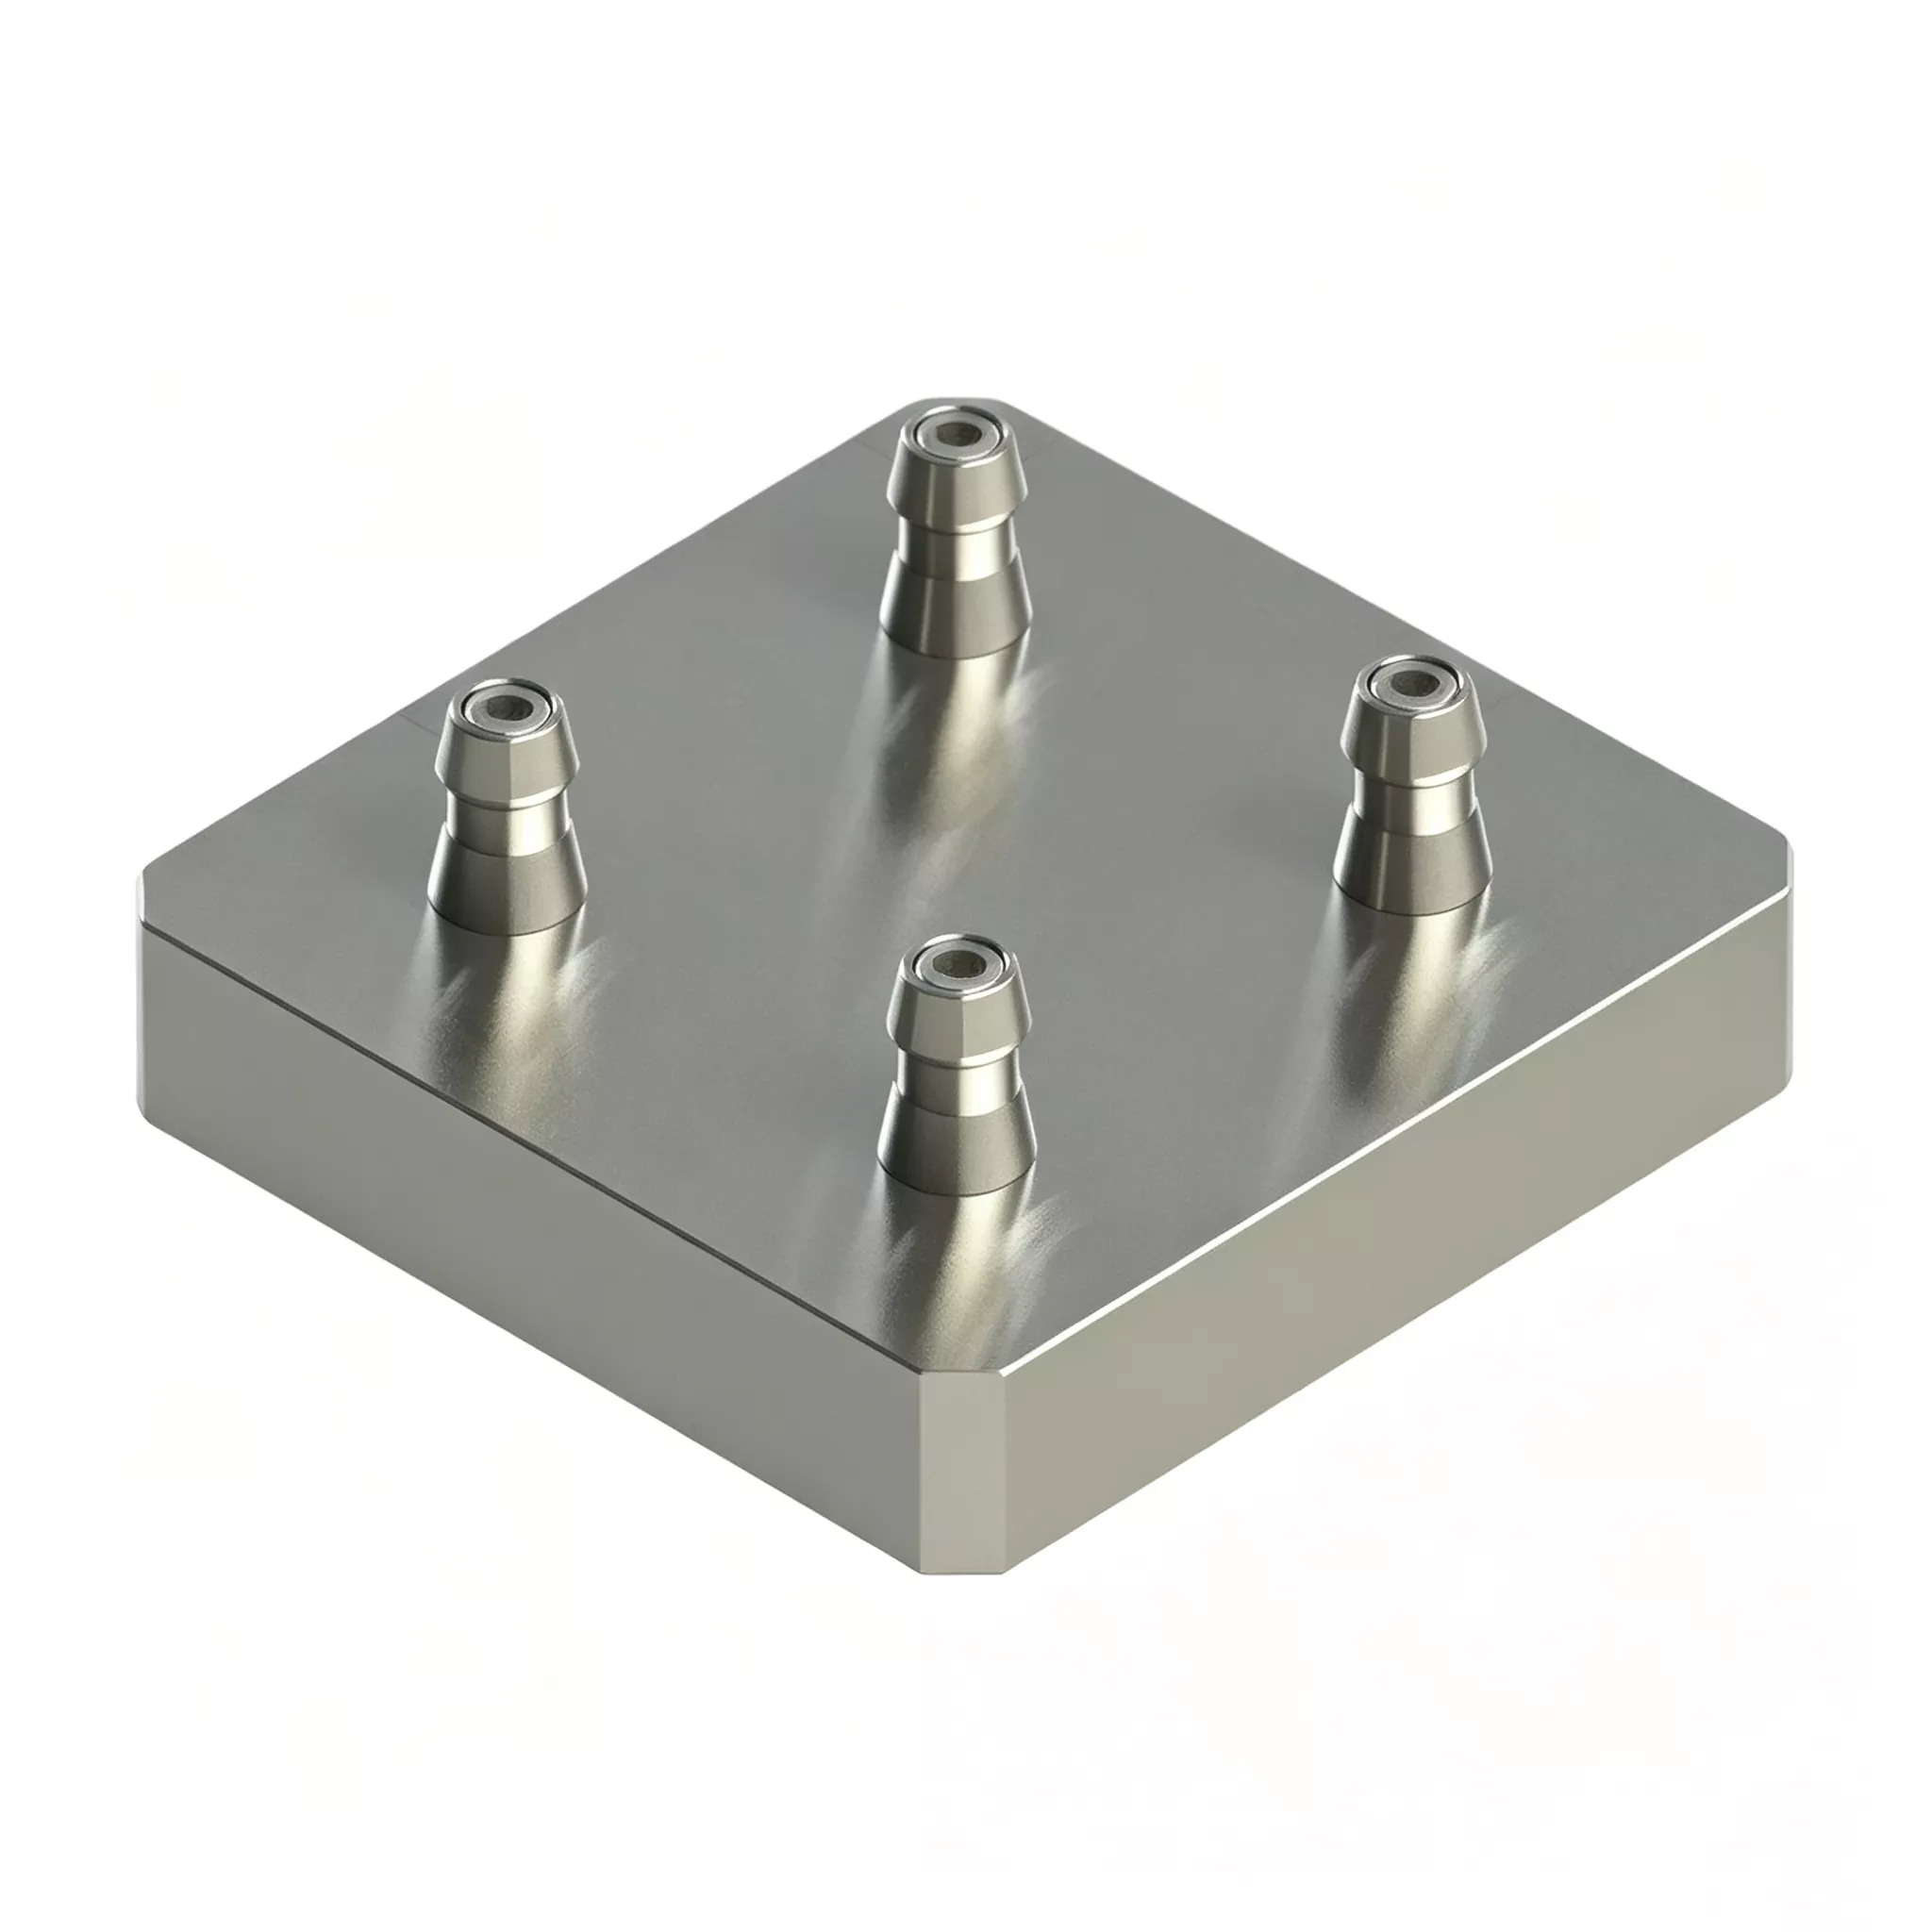
सीएनसी फिक्स्चर के लिए चार-केंद्र शून्य प्वाइंट पैलेट
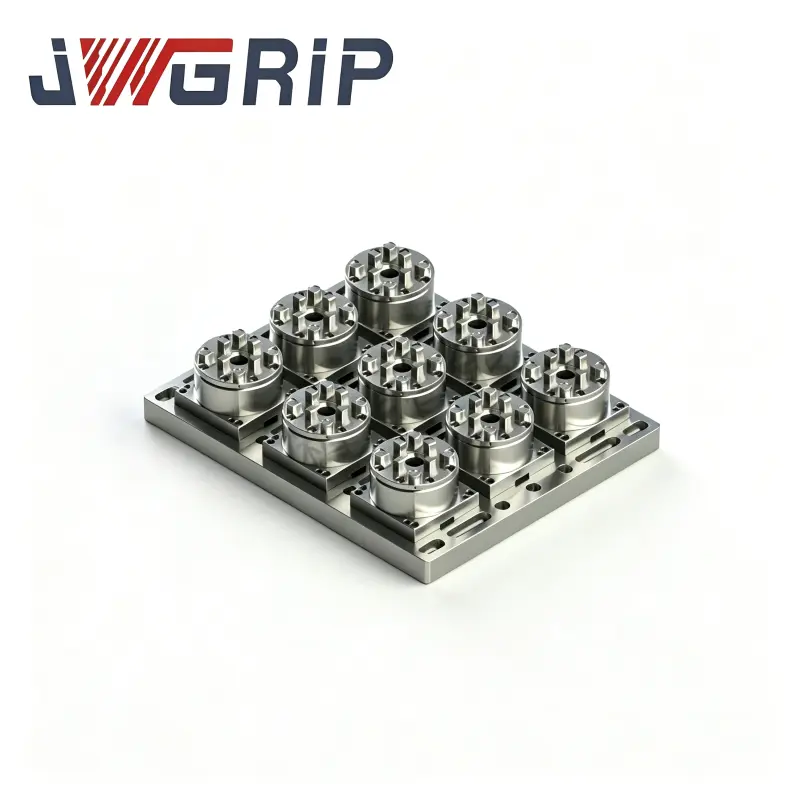
JWGRIP चीन में सीएनसी फिक्स्चर के लिए प्रोफेशनल फोर-सेंटर जीरो प्वाइंट पैलेट का निर्माता और आपूर्तिकर्ता है। फोर सेंटर जीरो प्वाइंट पैलेट जीरो प्वाइंट पैलेट सीरीज से संबंधित है, जिसे आधुनिक मशीनिंग उद्योग में प्रचलित व्यापक उच्च-मिश्रण-निम्न-मात्रा मिश्रित-मोड उत्पादन परिदृश्यों के लिए विकसित किया गया है। पूछताछ करने के लिए आपका स्वागत है!
सीएनसी फिक्स्चर के लिए यह चार-केंद्र शून्य प्वाइंट पैलेट लचीले उत्पादन की समस्याओं को प्रभावी ढंग से हल कर सकता है। चार पूर्ण शून्य-बिंदु पोजिशनिंग इकाइयां एक कॉम्पैक्ट समग्र आधार में एकीकृत हैं, और चार कार्यस्थान पूरी तरह से स्वतंत्र हैं। उपयोगकर्ता एक साथ चार समान वर्कपीस को क्लैंप कर सकते हैं, या मिश्रित-लाइन प्रसंस्करण के लिए चार अलग-अलग फिक्स्चर स्थापित कर सकते हैं। ऑन-साइट मल्टी-ट्रे असेंबली की कोई आवश्यकता नहीं है। स्थिरता सुनिश्चित करने के लिए फैक्ट्री छोड़ने से पहले सभी वर्कस्टेशनों की स्थिति और ऊंचाई को कैलिब्रेट किया गया है।
कोर हार्डवेयर संरचना
JWGRIP फोर-सेंटर जीरो-पॉइंट पैलेट 120×120 में निम्नलिखित असेंबली शामिल हैं:
· अखंड जाली और टेम्पर्ड मिश्र धातु-इस्पात फूस का आधार
· मैट्रिक्स लेआउट में चार स्वतंत्र शून्य-बिंदु बुशिंग लॉकिंग असेंबली
·अंतर्निहित तुल्यकालिक वायवीय वितरण मॉड्यूल
· प्रत्येक लोकेटिंग स्टेशन के लिए अलग-अलग चिप-डायवर्जन ग्रूव्स
·संपीड़ित-वायु सेवा बंदरगाह
· निष्क्रिय स्टेशनों को कवर करने के लिए सुरक्षात्मक कवर प्लेटें
सामान्य मल्टी-स्टेशन फिक्स्चर की तुलना में इसका मुख्य विभेदक: चार स्टेशन एक-दूसरे से पूरी तरह स्वतंत्र रूप से संचालित होते हैं।
दो व्यावहारिक उत्पादन मोड
मोड 1: समान वर्कपीस के लिए चार-स्टेशन बड़े पैमाने पर उत्पादन
1. सभी चार स्टेशनों पर चार पुल-स्टड-सुसज्जित फिक्सचर बेस फिट करें।
2. 0.5-0.7 एमपीए संपीड़ित हवा की आपूर्ति; सिंक्रोनस न्यूमेटिक मॉड्यूल एक ही समय में सभी चार बुशिंग असेंबली को लॉक कर देता है।
3. लॉक-पुष्टि सिग्नल वापस सीएनसी सिस्टम को फीड करता है, और मशीन कटिंग चक्र निष्पादित करती है।
4. मशीनिंग पूरी होने पर, अनलॉक करने के लिए हवा का दबाव छोड़ें। प्रति घंटा थ्रूपुट बढ़ाने के लिए एक चक्र में चार तैयार हिस्से हटा दिए जाते हैं।
मोड 2: विभिन्न भागों के लिए लचीली मिश्रित-लाइन मशीनिंग
1. अलग-अलग स्टेशनों पर चार अलग-अलग वर्कपीस से संबंधित फिक्स्चर लोड करें।
2. सभी स्टेशनों को लॉक करने के लिए संपीड़ित हवा लगाएं। सीएनसी प्रत्येक स्टेशन के लिए क्रमिक रूप से समर्पित मशीनिंग कार्यक्रम चलाता है।
3. जब एक-ऑर्डर उत्पादन समाप्त हो जाए, तो केवल संबंधित लक्ष्य स्टेशन पर फिक्स्चर को बदलें। शेष स्टेशनों को पूरी तरह से ध्वस्त किए बिना बंद रखा जाता है।
4. बार-बार उत्पाद बदलने के दौरान डाउनटाइम में काफी कटौती करता है।
इंजीनियरिंग डिजाइन
· मिश्र धातु-इस्पात बेस दो-राउंड तनाव-राहत उम्र बढ़ने से गुजरता है: रफ-मशीनिंग के बाद पहली उम्र बढ़ने, अर्ध-परिष्करण के बाद माध्यमिक उम्र बढ़ने। मिश्रित-मोड कार्यशालाओं में बार-बार क्लैंपिंग तनाव, परिवेश के तापमान में उतार-चढ़ाव और निरंतर काटने वाला कंपन आम है। अपर्याप्त तनाव मुक्ति अदृश्य सूक्ष्म-विरूपण का कारण बनती है और मल्टी-स्टेशन स्थितीय सटीकता को नष्ट कर देती है। JWGRIP डुअल-एजिंग दीर्घकालिक स्थिर ज्यामिति के लिए आंतरिक तनाव मुक्ति को अधिकतम करता है।
· पोजीशनिंग बुशिंग उच्च-पहनने-प्रतिरोधी असर वाले स्टील को अपनाते हैं। प्रत्येक स्टेशन के लिए विश्वसनीय स्वतंत्र लोकेशनिंग प्रदर्शन की गारंटी के लिए आंतरिक बोरों को शमन प्लस ऑनिंग सुपर-फिनिशिंग प्राप्त होती है।
· मिश्रित-लाइन उत्पादन स्थिरता आवश्यकताओं को पूरा करने के लिए स्थिति सहिष्णुता और स्टेशन-टू-स्टेशन ऊंचाई अंतर को सख्ती से नियंत्रित किया जाता है।
मुख्य लाभ
1. बार-बार ऑर्डर बदलने के कारण होने वाले डाउनटाइम को कम करें
उत्पाद स्विचिंग के दौरान प्रत्येक फिक्स्चर को अलग करने की कोई आवश्यकता नहीं है। केवल नए-ऑर्डर फिक्स्चर की आवश्यकता वाले स्टेशनों की अदला-बदली की जाती है; अन्य स्टेशन चलते रहते हैं। उच्च-मिश्रण-कम-वॉल्यूम ऑर्डर वातावरण के लिए मशीन का निष्क्रिय समय तेजी से गिरता है।
2. अनेक असतत पैलेटों से मानव-प्रेरित असेंबली त्रुटियों को दूर करें
अलग-अलग शून्य-बिंदु पैलेटों की मैन्युअल स्टैकिंग और माउंटिंग 7-8 माइक्रोन का स्थितिगत विचलन पैदा कर सकती है। JWGRIP पूर्ण मल्टी-स्टेशन कैलिब्रेशन इन-हाउस पूरा करता है: स्थितीय सहनशीलता ≤±0.004 मिमी, स्टेशन-से-स्टेशन ऊंचाई अंतर ≤0.0025 मिमी। यह साइट पर फिटिंग और ट्यूनिंग श्रम के घंटों को बचाता है।
3. एक हार्डवेयर मास-वॉल्यूम और हाई-मिक्स-लो-वॉल्यूम दोनों कार्यों को कवर करता है
बड़े-बैच ऑर्डर के दौरान अधिकतम थ्रूपुट के लिए चार-अप समान-भाग वाली मशीनिंग चलाएँ। खंडित ऑर्डर के लिए मिश्रित-लाइन मोड पर स्विच करें। दो उत्पादन परिदृश्यों के लिए अलग-अलग फिक्स्चर खरीदने की आवश्यकता नहीं है, जिससे अचल संपत्ति निवेश कम हो जाता है।
4. मानक D20 शून्य-बिंदु पुल-स्टड संगतता के साथ मौजूदा फिक्स्चर परिसंपत्ति का पुन: उपयोग अधिकतम करें
वर्कशॉप-मौजूदा छोटे आकार के शून्य-बिंदु फिक्स्चर बेस को मानक D20 पुल स्टड को रेट्रोफिटिंग के बाद सीधे पुन: उपयोग किया जा सकता है। पूर्ण फ़िक्स्चर पुनः निर्माण से बचें और पिछले फ़िक्सचर निवेश को सुरक्षित रखें।
5. प्रति-स्टेशन स्वतंत्र चिप-डायवर्सन ग्रूव डिज़ाइन
लोहे और एल्यूमीनियम काटने वाले चिप्स प्रत्येक स्टेशन के लिए समर्पित खांचे के माध्यम से बह जाते हैं। पोजिशनिंग-बुशिंग गैप के अंदर चिप फंसना बहुत कम हो जाता है। बार-बार फिक्स्चर-स्वैप मिश्रित-लाइन स्थितियों के तहत, सफाई की आवृत्ति कम हो जाती है और चिप-ट्रिगर पोजिशनिंग-विफलता जोखिम कम हो जाता है।
वास्तविक मामले
केस 1: मेडिकल-डिवाइस-एक्सेसरी प्रोसेसर
इस ग्राहक को विशिष्ट हाई-मिक्स-लो-वॉल्यूम ऑर्डर प्राप्त होते हैं, जो हर कार्य दिवस पर 3-5 लघु-भाग वेरिएंट के बीच स्विच करते हैं।
· अपग्रेड से पहले: सिंगल-स्टेशन जीरो-पॉइंट पैलेट का उपयोग किया गया था। प्रत्येक बदलाव के लिए फिक्स्चर को हटाने, सफाई करने, पुनः क्लैम्पिंग करने और डायल-इंडिकेटिंग की आवश्यकता होती है, जिसमें 40-60 मिनट लगते हैं। सेटअप कार्य पर बड़ी मात्रा में मशीन घंटे बर्बाद हुए।
· कई JWGRIP चार-केंद्र शून्य-बिंदु पैलेट को तैनात करने और मिश्रित-लाइन मशीनिंग मोड को अपनाने के बाद: पूर्ण स्थिरता फाड़ने की अब आवश्यकता नहीं है। केवल लक्ष्य-स्टेशन फिक्स्चर को बदला जाता है। औसत बदलाव का समय घटकर 8-15 मिनट रह जाता है।
· आधे साल के उत्पादन आंकड़ों से पता चलता है कि मशीन टूल उपयोग में 24% की वृद्धि हुई है। फ़ैक्टरी अतिरिक्त सीएनसी मशीनें खरीदे बिना अधिक खंडित ग्राहक ऑर्डर स्वीकार कर सकती है।
केस 2: पर्ल रिवर डेल्टा में 3सी-घटक उपठेकेदार
यह कार्यशाला एक ही सीएनसी मशीनों पर उच्च-मात्रा वाले बड़े ऑर्डर और छोटे-बैच नमूना कार्य दोनों को संभालती है।
· बड़े पैमाने पर ऑर्डर अवधि के दौरान: चार स्टेशन उच्च थ्रूपुट के लिए समान भागों को संसाधित करते हैं।
· जब छोटे-बैच के नमूना कार्य आते हैं: नमूना उत्पादन के लिए एक या दो स्टेशनों पर कब्ज़ा करें जबकि अन्य स्टेशन बड़े पैमाने पर उत्पादन चालू रखें।
· नमूना प्रसंस्करण अब बड़े पैमाने पर उत्पादन की लय को बाधित नहीं करता है, और नमूना वितरण का लीड-टाइम काफी कम हो गया है।
पूर्ण उत्पादन वर्कफ़्लो
① मिश्र धातु-इस्पात ब्लैंक फोर्जिंग और टेम्परिंग
② रफ़-मशीनिंग
③ पहला तनाव-राहत उम्र बढ़ने
④ अर्ध-परिष्करण
⑤ माध्यमिक तनाव-राहत उम्र बढ़ने
⑥ 5-अक्ष ग्राइंडर: एक बार क्लैंपिंग सेटअप के तहत सभी बुशिंग-माउंटिंग छेद को पीसें
⑦ बुशिंग प्रेस-फिटिंग
⑧ एयर-सर्किट सील असेंबली
⑨ वायु-जकड़न दबाव-धारण परीक्षण
⑩ पूर्ण-स्टेशन सीएमएम आयामी निरीक्षण
⑪ जंग रोधी सुरक्षा उपचार
⑫ निर्यात के लिए तैयार शॉक-प्रूफ पैकिंग
निरीक्षण चेकलिस्ट
1. प्रत्येक स्टेशन के लिए स्वतंत्र रिपीट-पोजीशनिंग-सटीकता परीक्षण
2. चार-स्टेशन स्थितीय सहिष्णुता, ऊंचाई-अंतर और समानता के लिए सीएमएम माप
3. 5 मिनट का वायु-धारण वायु-जकड़न परीक्षण; अधिकतम स्वीकार्य दबाव ड्रॉप ≤0.02 एमपीए
4. चार स्टेशनों पर चक्रीय सिंक्रोनस लॉकिंग-अनलॉकिंग कार्यात्मक परीक्षण
चयन मार्गदर्शिका
· अपनी ऑर्डर संरचना का विश्लेषण करें: प्रमुख एकल-संस्करण बड़े पैमाने पर उत्पादन के लिए, चार-स्टेशन समान-भाग मशीनिंग चलाएं। यदि उच्च-मिश्रण-निम्न-मात्रा वाले ऑर्डरों की हिस्सेदारी बड़ी है, तो टकराव से बचने के लिए चार स्टेशनों पर फिक्स्चर-टू-फिक्स्चर भौतिक-हस्तक्षेप जोखिम का सावधानीपूर्वक आकलन करें।
· अपने ऑन-साइट जीरो-पॉइंट पुल स्टड की विशिष्टताओं की पुष्टि करें। मानक संस्करण D20 पुल स्टड से मेल खाता है। वैकल्पिक पुल-स्टड आकारों के लिए कस्टम बुशिंग असेंबली विकसित की जा सकती हैं।
· स्वचालित-उत्पादन-लाइन एकीकरण के लिए: 0.5-0.7 एमपीए के भीतर स्थिर कार्यशाला वायु-स्रोत दबाव की गारंटी और पीएलसी नियंत्रण प्रणाली के लिए आरक्षित आईओ सिग्नल बिंदु।
· वर्कपीस और फिक्स्चर की कुल स्टैकिंग ऊंचाई की गणना करें। काटने के दौरान टूल-टू-पैलेट टकराव को रोकने के लिए टूल-मोशन पथ का अनुकरण करें। यदि आपके पास अनिश्चितताएं हैं तो हस्तक्षेप मूल्यांकन के लिए JWGRIP तकनीकी टीम को वर्कपीस चित्र सबमिट करें।
व्यावहारिक संचालन
1. JWGRIP उपयोगकर्ता मैनुअल में टॉर्क-वैल्यू आवश्यकताओं के अनुसार बोल्ट को सख्ती से कसते हुए, मशीन-टूल वर्कटेबल पर पैलेट को माउंट करें। ओवर-टॉर्क बन्धन निषिद्ध है, क्योंकि बेस-बॉडी विरूपण मल्टी-स्टेशन सापेक्ष सटीकता को नष्ट कर देगा।
2. कंप्रेस्ड-एयर इनलेट फ्रंट-एंड पर तेल-पानी फिल्टर स्थापित करें। झाड़ियों में प्रवेश करने वाली नमी और अशुद्धियाँ जंग लगने, घर्षण और सटीकता में गिरावट का कारण बनेंगी।
3. प्रत्येक संचयी 100 कार्य घंटों के बाद शून्य-बिंदु झाड़ियों के अंदर शुष्क-चिकनाई एयरोसोल का छिड़काव करें। तरल इंजन तेल सख्ती से प्रतिबंधित है, क्योंकि तेल धातु के चिप्स को आकर्षित करता है और बुशिंग-जैमिंग विफलताओं का कारण बनता है।
4. फिक्स्चर स्वैप के बाद या हर शिफ्ट-चेंज पर संपीड़ित हवा के साथ प्रत्येक स्टेशन के छेद और चिप-डायवर्सन खांचे को ब्लो-क्लीन करें। धातु के चिप्स को कभी भी डेटम सतहों पर न छोड़ें।
5. लोहे के चिप्स और कटिंग तरल पदार्थ को बुशिंग असेंबलियों में घुसने से रोकने के लिए निष्क्रिय स्टेशनों पर सुरक्षात्मक कवर प्लेटें फिट करें।
6. पैलेट डेटम फेस पर भारी वस्तु के प्रभाव से बचें। टकराव के कारण होने वाली आधार विकृति की मरम्मत आमतौर पर साइट पर नहीं की जा सकती है और यह मल्टी-स्टेशन स्थितीय प्रदर्शन को स्थायी रूप से बर्बाद कर देती है।
बिक्री उपरांत सहायता
1. वारंटी: 12 महीने की पूर्ण-यूनिट वारंटी मानव गलत संचालन को छोड़कर विनिर्माण दोषों को कवर करती है। योग्य दावे मुफ़्त मरम्मत या स्पेयर-पार्ट प्रतिस्थापन सेवा का आनंद लेते हैं।
2. तकनीकी संसाधन: ऑनलाइन संचालन दस्तावेज़ और वीडियो ट्यूटोरियल प्रदान किए जाते हैं। बल्क-वॉल्यूम ऑर्डर परियोजनाओं के लिए सशुल्क दूरस्थ तकनीकी सहायता उपलब्ध है।
3. कस्टम संशोधन सेवा: बाहरी-आयाम समायोजन, पुल-स्टड-स्पेक प्रतिस्थापन, स्टेशन-लेआउट पुनर्व्यवस्था समर्थित हैं।
4. नमूना मूल्यांकन: मूल्यांकन नमूना व्यवस्थित किया जा सकता है; खरीदार नमूना माल ढुलाई लागत लेता है।
अक्सर पूछे जाने वाले प्रश्न
Q1: क्या चार स्टेशनों पर अलग-अलग हिस्सों के वर्कपीस की मिश्रित-लाइन मशीनिंग पारस्परिक सटीकता में हस्तक्षेप करेगी?
ए: चार बुशिंग इकाइयां शारीरिक रूप से पूरी तरह से स्वतंत्र हैं; लॉकिंग क्रियाएँ एक दूसरे के साथ हस्तक्षेप नहीं करतीं। जब तक फिक्स्चर भौतिक टकराव से बचते हैं तब तक पता लगाने की सटीकता स्थिर रहती है। चिप्स को अन्य स्टेशनों की सतह पर गिरने से रोकने के लिए अभी भी प्रत्येक स्टेशन के लिए नियमित रूप से संपीड़ित हवा की सफाई की सिफारिश की जाती है।
Q2: क्या सीएनसी फिक्स्चर के लिए फोर-सेंटर जीरो प्वाइंट पैलेट आवश्यक है यदि छोटे-बैच में बदलाव कभी-कभार होता है?
ए: इसका परिवर्तन-अधिक-दक्षता लाभ केवल हर हफ्ते बार-बार वेरिएंट-स्विचिंग के तहत ही सामने आता है। यदि उत्पादन अधिकतर एकल-संस्करण जन-उन्मुख है, तो एकल-स्टेशन या दोहरे-स्टेशन शून्य-बिंदु पैलेट बेहतर लागत-प्रदर्शन प्रदान करते हैं।
Q3: क्या मेरे मौजूदा लीगेसी फिक्स्चर बेस को इस पैलेट पर दोबारा इस्तेमाल किया जा सकता है?
ए: मानक डी20 शून्य-बिंदु पुल स्टड के साथ लगे फिक्स्चर बेस सीधे काम कर सकते हैं। अन्य पुल-स्टड विशिष्टताओं के लिए कस्टम-निर्मित बुशिंग असेंबली की आवश्यकता होती है।
Q4: क्या JWGRIP फोर-सेंटर जीरो-पॉइंट पैलेट 120×120 को 5-एक्सिस सीएनसी मशीनों पर तैनात किया जा सकता है?
उत्तर: यह 5-अक्ष उपकरण के साथ संगत है। स्पिंडल-झुकाव टकराव जोखिम का मूल्यांकन करने के लिए वर्कपीस और स्थिरता की कुल ऊंचाई की गणना करें। चयन चरण में JWGRIP तकनीकी मूल्यांकन के लिए वर्कपीस चित्र प्रस्तुत किए जा सकते हैं।
खरीद संदर्भ नोट
कई फ़ैक्टरियाँ लचीली-लाइन उन्नयन के लिए बड़ी मात्रा में कस्टम विशेष-उद्देश्यीय फिक्स्चर खरीदने पर विचार करती हैं। इससे उच्च पूंजीगत व्यय होता है और ऑर्डर बदलने के बाद फिक्स्चर के निष्क्रिय होने का जोखिम होता है।
सीएनसी फिक्स्चर के लिए जेडब्ल्यूजीआरआईपी फोर-सेंटर जीरो प्वाइंट पैलेट का मुख्य मूल्य एक ही हार्डवेयर इकाई के भीतर बड़े पैमाने पर उत्पादन और उच्च-मिश्रित मिश्रित-लाइन विनिर्माण दोनों का समर्थन करना है। यह ग्राहकों के मौजूदा फिक्स्चर बेस के पुन: उपयोग को अधिकतम करता है, उत्पादन-रेट्रोफिट लागत को नियंत्रित करता है और खंडित आदेशों के कारण परिवर्तन-अधिक-दक्षता के दर्द बिंदुओं से राहत देता है। यह मध्यम और छोटे आकार के घटक-प्रसंस्करण निर्माताओं के लिए लचीली-उन्नयन परियोजनाओं के लिए उपयुक्त है।
जांच भेजें
संपर्क सूचना
-
पता
नंबर 44, डेनिंग एंटरप्रेन्योरशिप रोड, हुमेन टाउन, डोंगगुआन सिटी, गुआंग्डोंग प्रांत, चीन
-
टेलीफोन
-
ईमेल
JWGRIP को पूछताछ भेजने के लिए आपका स्वागत है। हमारी पेशेवर तकनीकी और बिक्री टीम निःशुल्क फिक्स्चर चयन, अनुकूलित समाधान डिज़ाइन और सटीक उद्धरण प्रदान करेगी।

समाचार अनुशंसाएँ